Главная>Продукция>MYTRACK: Производство и испытания — внутренний размер 2 222 мм, складное исполнение и погрузка в контейнер
🏭 Steelpallet · Прямо с завода · OEM-производство
MYTRACK: Производство и испытания — внутренний размер 2 222 мм, складное исполнение и погрузка в контейнер
MYTRACK: Производство и испытания — внутренний размер 2 222 мм, складное исполнение и погрузка в контейнер — высокопрочные стальные поддоны и складские стеллажи от производителя. Индивидуальные размеры, расчёт нагрузки и бесплатные CAD-чертежи.
Серия из 80 складных поддонов MYTRACK, документированная от изготовления до физических испытаний: наружные габариты 2 380 мм, максимальный внутренний размер 2 222 мм, восемь единиц в 40-футовом контейнере increased high cube, складывание в пустом состоянии, фаски на штабелируемых углах, раструбы для штабелирования и резиновая полоса с металлической основой.
Производство и испытания MYTRACK: внутренний размер 2 222 мм, складное исполнение в пустом состоянии и погрузка в контейнер
В предыдущем исследовании проекта MYTRACK описывалось, как специально разработанный стеллаж за счет контролируемой деформации отвечает трем основным требованиям заказчика. В настоящем обзоре производства 产品 отслеживается на всех этапах изготовления и физических испытаний на производственной площадке в провинции Хэбэй.
Готовое изделие MYTRACK не рассматривалось как стандартный производственный заказ. Поскольку его размеры, складное поведение и функция штабелирования были тесно связаны с эксплуатационными требованиями и требованиями к транспортировке заказчика, весь производственный цикл был задокументирован с помощью фотографий и видео.
Обзор был сосредоточен на четырех практических вопросах:
Как обеспечить стеллажу максимально возможный внутренний размер без уменьшения количества единиц, загружаемых в каждый контейнер?
Может ли стеллаж складываться в устойчивое состояние без нагрузки, а затем штабелироваться без помех?
Позволят ли элементы штабелирования оператору легко выравнивать единицы и сохранять готовый штабель в вертикальном положении?
Будет ли готовое изделие правильно функционировать при погрузке вилочным погрузчиком и штабелировании?
Наиболее жестким требованием был не просто размер стеллажа. Важно было то, сколько единиц заказчик сможет загрузить в один контейнер, и каждое конструктивное решение принималось с учетом сохранения этого количества.
1. Производство и испытания: краткий обзор
Позиция
Зафиксированная спецификация или результат испытания
Значение
Продукт
MYTRACK
Специальная складная конфигурация для штабелирования
Общий наружный размер
2,380 мм
Определяет занимаемую продукцией площадь и эффективность загрузки контейнера
Максимальный внутренний размер
2,222 мм
Наибольшее внутреннее пространство в пределах зафиксированного наружного габарита
Разница между наружным и внутренним размерами
158 мм суммарно по наружному габариту
Обеспечивает место для конструкции рамы и необходимых зазоров
Соотношение с размером хранимого изделия
Примерно на 30–40 мм меньше внутреннего размера
Обеспечивает практичный зазор для вставки и извлечения
Количество при погрузке в контейнер
8 единиц в 40-футовом контейнере high-cube
Возможно только при зафиксированных размерах и высоте
Производительность
80 стеллажей
Вся партия была сфотографирована и записана на видео
Конфигурация пустого состояния
Боковые вертикальные секции можно складывать внутрь; откидные панели можно опускать
Позволяет компактно штабелировать стеллаж в пустом состоянии
Испытание на погрузку вилочным погрузчиком
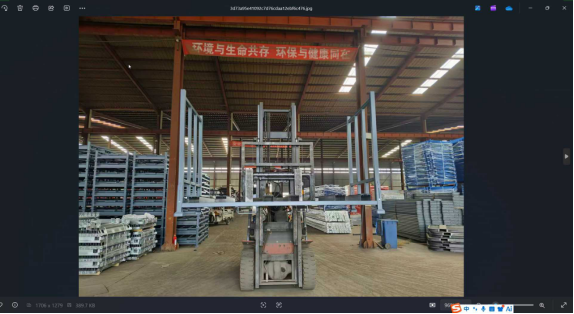
Стеллаж, поднятый вилочным погрузчиком, сфотографирован и записан на видео во время перемещения
Подтверждает конфигурацию готового изделия для погрузочных операций
Испытание на штабелирование
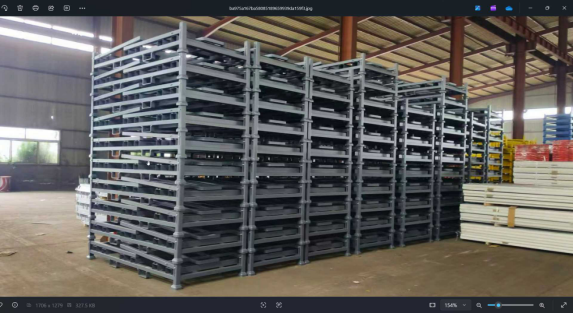
Изделия штабелированы с деревянными досками сверху и снизу от стеллажа
Позволяет фиксирующему пальцу входить в установленное положение
Стапельный выступ
Раструбный вход с расширением
Обеспечивает допуск оператора и ограничивает боковое перемещение после штабелирования
Резиновая полоса
Резиновая полоса с обшивкой из стали
Не позволяет автоматическому гвоздевому пистолету пробить резину насквозь
Фиксация откидной панели
Фиксирующий элемент вдоль нижнего края
Не позволяет краю уложенной доски выступать через проем
Окончательное выравнивание
Хорошая общая вертикальность, центры вертикальных стоек выровнены по всей штабельной башне
Подтверждает повторяемость схемы штабелирования
Производственная документация
Фотографии и видеозаписи хранятся для внутреннего доступа
Предоставляет команде справочные данные по изготовленному изделию и проведенным испытаниям
Это проектные производственные справочные данные. Внутренний размер 2 222 мм и количество изделий, загружаемых в восьмиместный контейнер, не являются универсальными характеристиками MYTRACK, и их нельзя применять к другой конфигурации без перерасчета.
2. Проблема габаритов: максимальное использование внутреннего пространства без потери вместимости контейнера
Анализ производства начался с момента, который не был подробно описан в ходе предыдущей презентации проекта: фактические габариты были строго ограничены требованиями заказчика к доставке.
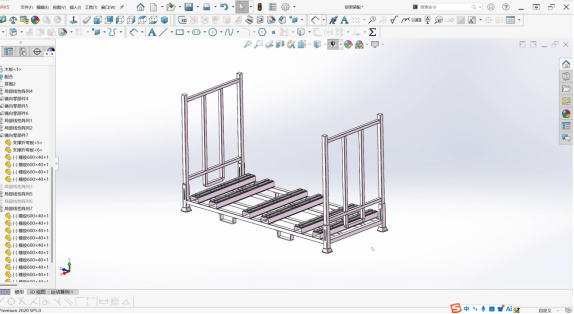
Готовый стеллаж имел общие наружные габариты 2 380 мм. В этих пределах максимальный внутренний размер составлял 2 222 мм.
2.1 Два ключевых размера
Размер
Зафиксированное значение
Функциональное значение
Общий наружный размер
2,380 mm
Определяет занимаемую изделием площадь и количество единиц, которое можно погрузить
Максимальный внутренний размер
2,222 mm
Определяет доступное пространство для размещения хранимой плиты
Общая разница
158 mm
Суммарная разница между наружными габаритами и внутренним пространством
Хранимая плита
Примерно на 30–40 mm меньше внутреннего размера
Позволяет вводить и извлекать плиту без заклинивания
Максимальный предлагаемый внутренний размер
2,222 mm
Подтвержден докладчиком как предельный размер, который мог быть предоставлен
Значение 158 mm — это общая разница по наружным габаритам, а не толщина одной стороны. Эта разница складывается из двух боковых элементов, несущих конструктивных элементов и требуемых зазоров.
2.2 Почему внутренний размер остановился на отметке 2 222 мм
Если бы контейнеры заказчика имели неограниченное пространство для загрузки, больший внутренний размер мог бы оказаться более предпочтительным. В таком случае хранящаяся доска могла бы занимать большую часть доступного проёма.
Однако увеличение внутреннего размера потребовало бы также увеличения наружного размера. Это напрямую сократило бы количество единиц MYTRACK, которые можно загрузить в каждый контейнер.
Вариант конструкции
Преимущество
Коммерческое последствие
Увеличить внутренний размер
Можно разместить большую хранящуюся доску
Наружный размер увеличивается, и в каждый контейнер помещается меньше единиц
Сохранить наружный размер 2 380 мм
Сохранено количество единиц при загрузке в контейнер
Внутренний размер нельзя увеличить сверх грузоподъёмности имеющейся рамы
Максимизировать внутренний размер в пределах фиксированного наружного габарита
Обеспечивается максимально возможный практический проём без сокращения количества единиц при погрузке
Готовый размер достигает 2 222 мм
Таким образом, последовательность проектирования была очевидна:
установить наружный размер таким образом, чтобы можно было загрузить требуемое количество единиц;
определить максимальный внутренний размер, который рама могла обеспечить в этих габаритных ограничениях;
выбрать размер хранимой доски с надлежащим рабочим зазором.
Внутренний размер не был самостоятельным предпочтением. Он стал результатом ограничения на загрузку в контейнер.
2.3 Зазор 30–40 мм
Хранимая доска была почти равна внутреннему проёму, разница составляла приблизительно 30–40 мм.
Измеренная взаимосвязь
Практическое назначение
Доска меньше внутреннего проёма
Обеспечивает возможность вставки и извлечения
Зазор с обеих сторон
Предотвращает заклинивание при погрузке или извлечении доски
Внутренний проём определяется рамой
Для доски большего размера потребуется больший внешний габарит
Взаимосвязь определяется фактической компоновкой досок
Необходимо пересчитать, если изменится размер досок или способ опоры
Этот зазор следует пересматривать всякий раз, когда меняется хранимый материал. Доска другого размера, иная схема опоры или другое направление извлечения могут потребовать изменения проёма.
3. Ограничение, связанное с погрузкой в контейнер
Эталонная схема погрузки предполагала использование 40-футового контейнера повышенной высоты (high cube), в который можно было погрузить восемь единиц MYTRACK по отдельности.
Параметр загрузки
Зафиксированное значение
Результат
Тип контейнера
40 ft high-cube
Контейнер референсного проекта
Количество при загрузке
8 установок MYTRACK
Достижимо только при зафиксированных размерах и высоте
Влияние увеличения габаритных размеров
Увеличение занимаемой изделием площади
В контейнер поместится меньше установок
Влияние увеличения высоты
Увеличение габаритов штабеля при складировании
В контейнер поместится меньше установок
Последствие для стоимости перевозки
Более высокая стоимость перевозки на одну установку
Непосредственно влияет на итоговую стоимость для заказчика
Недопустимый результат проектирования
Сокращение количества установок ради удобства габаритов
Подтверждено как неприемлемое в процессе проектирования
3.1 Почему важны восемь установок
Количество установок при загрузке в контейнер — это не только вопрос упаковки. Для экспортного заказа оно напрямую влияет на стоимость перевозки, распределяемую на каждую установку.
Результат погрузки
Коммерческий эффект
8 единиц в одном контейнере
Стоимость перевозки распределяется на максимально возможное количество
7 единиц в одном контейнере
Стоимость перевозки на единицу увеличивается
Количество для погрузки не определено
Невозможно надежно определить габариты изделия и котировки
Количество для погрузки определено заранее
Планы упаковки, котировки и графики поставок можно согласовать
Для экспортной стеллажной системы контейнер может служить границей проектирования. Он определяет максимальный практический размер изделия при предполагаемой коммерческой марже.
3.2 Канал погрузчика почти касался соседнего изделия
В ходе проверки проем канала погрузчика был проверен в сложенном состоянии.
Было подтверждено, что проем канала одного изделия расположен непосредственно рядом с боковой стороной соседнего изделия и почти касается ее.
Проверяемая характеристика
Зафиксированное наблюдение
Положение канала погрузчика
Сбоку от соседнего устройства
Фактическое изделие и теоретическая модель
Взаимное расположение соответствовало теоретической схеме
Взаимодействие
В показанной конфигурации конфликтов не выявлено
Значение для конструкции
Размерное расположение было близко к максимально допустимому пределу упаковки
Это не был комфортный зазор. Это была плотно контролируемая посадка, которую необходимо было проверить на физическом изделии.
4. Компромисс по высоте
Общая высота была еще одним размером, который нельзя было выбрать отдельно от остальных параметров.
Решение по высоте
Преимущество
Недостаток
Увеличить высоту стеллажа
Потенциально большая вертикальная вместимость
Уменьшает количество единиц, которые можно штабелировать и погрузить
Уменьшить высоту стеллажа
Потенциально больше единиц в контейнере
Может вызвать помехи при опускании складных панелей или дверей
Окончательно выбранная высота
Сохраняет количество для погрузки восьми единиц
Обеспечивает зазор в пустом, сложенном состоянии
4.1 Пустое состояние потребовало независимой проверки
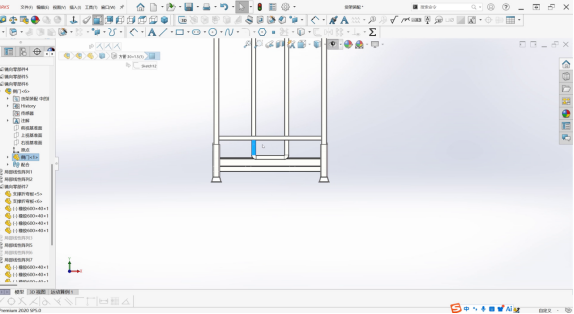
Складная функция не была дополнительной опцией, добавленной после завершения проектирования погрузочной конфигурации. Она изменила геометрию изделия, поэтому потребовала отдельной проверки габаритных размеров.
Рабочее состояние
Требуемый результат
Стеллаж загружен
Панели и вертикальные секции остаются в рабочем положении
Стеллаж разгружен
Боковые вертикальные секции можно сложить внутрь, а откидные панели — опустить
Опущенные панели
Не должны мешать каркасу или соседней конструкции
Пустой стеллаж установлен в штабель
Сложенные элементы должны не задевать соответствующий боковой элемент
Готовый штабель
Не допускается контакт или взаимное препятствование, нарушающее предусмотренную компоновку
В показанном сложенном состоянии опущенный элемент опирался на соответствующий боковой элемент, а не задевал его.
Именно из-за этого зазора конечную высоту нельзя было просто уменьшить, чтобы получить больше места в контейнере.
Стеллаж, который корректно работает в загруженном состоянии, всё равно должен быть рассчитан на состояние, в котором он пуст, сложен и установлен в штабель.
5. Производство и протокол физических испытаний
Весь производственный цикл был задокументирован, чтобы предоставить справочные данные об изделии в фактически изготовленном состоянии и проверить специальные функции складывания и штабелирования.
Испытание или запись
Что было выполнено
Сохранённые подтверждения
Готовая продукция
Проверены изготовленные агрегаты MYTRACK
Фотографии производства
Имитация погрузки автопогрузчиком
Автопогрузчик поднял стеллаж и переместил его в поднятом положении
Фотографии и видео
Штабелирование с использованием деревянных щитов
Деревянные доски размещены под и над штабелем стеллажей
Фотографии производства
Максимальное штабелирование
Продемонстрирована наиболее высокая схема штабелирования
Фотографии производства
Полная партия
Все 80 стеллажей сфотографированы вместе
Производственная запись на уровне партии
Складывание в пустом состоянии
Боковые вертикальные секции сложены внутрь в пустом состоянии
Видеодемонстрация оператором
Зазоры между складывающимися панелями
Панели опущены в пустом состоянии и проверены на наличие помех
Проверка физического изделия
Штабелирование в пустом состоянии
Несколько сложенных агрегатов размещены друг на друге
Демонстрация штабелирования
Функция фаски
Фиксирующий штифт able перемещаться вдоль фасонного угла
Демонстрация физического изделия
Установка резиновых полос
Резиновые полосы закреплены на арочных пластинах
Фотографии и видео установки
Штабелирование после загрузки
После загрузки два стеллажа соединены вместе
Демонстрация операции штабелирования
Итоговая вертикальность
Готовый штабель проверен с нескольких направлений
Фотографии производства и видео
5.1 Зафиксирована вся партия из 80 стоек
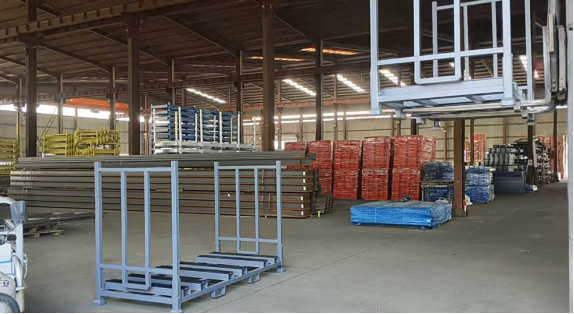
Фотографии охватили всю партию из 80 стоек.
Причина документирования партии
Значение
Специальная производственная конфигурация
Обеспечивает эталон фактически изготовленного изделия
Единообразие в ходе производства
Показывает, что несколько изделий изготовлены по одному принципу работы
Проверка складывания и штабелирования
Предоставляет справочную информацию о порядке развертывания изделий
Будущий монтаж и техническое обслуживание
Позволяет при необходимости получить одобренные фотографии и видеозаписи
Обратная связь по конструкции
Демонстрирует, как теоретические решения реализованы на физических изделиях
Производственные фотографии и видеозаписи также были архивированы в системе информации о продукте, где их можно получить при необходимости.
6. Фаска на штабелировочном углу
Одной из наиболее важных физических деталей была фаска на штабелировочном углу.
6.1 Как работает фаска
Когда один блок устанавливается на другой, фиксирующий штифт должен входить в соответствующий позиционирующий элемент.
Фаска обеспечивает переходную поверхность, позволяющую штифту скользить на место, а не сталкиваться с резким прямым углом.
Геометрия углов
Поведение при штабелировании
Острый прямой угол
Фиксирующий штифт сталкивается с резким углом и может препятствовать входу
Фаска
Штифт может скользить по переходной поверхности и вставать в требуемое положение
Эффект фаски
Более лёгкое зацепление, улучшенная повторяемость и снижение точечной нагрузки на фиксирующий элемент
Фаска была видна на физическом изделии, однако во время первой демонстрации в цехе не удалось достаточно четко зафиксировать, как фиксирующий штифт скользит по ней. Впоследствии специалист показал этот элемент более подробно.
6.2 Небольшая деталь с большим эксплуатационным эффектом
При рассмотрении издалека фаска может казаться незначительной, однако она непосредственно влияет на повторяемость штабелирования на протяжении всей производственной партии.
Преимущество
Практический результат
Обеспечивает направляющую поверхность
Направляющий штифт входит в правильное положение
Снижает чувствительность к небольшим отклонениям при выравнивании
Оператору не требуется идеально позиционировать каждый блок
Ограничивает резкое соприкосновение
Снижает риск повреждения штифта или кромки при соединении
Обеспечивает повторяемое штабелирование
Каждый блок с большей вероятностью устанавливается в одинаковом относительном положении
Штабель становится единообразным, поскольку каждый блок направляется одной и той же геометрией, а не потому, что после штабелирования каждый уровень регулируется вручную.
7. Резиновая полоса и её стальная подложка
В верхних секциях MYTRACK используются резиновые полосы, соединённые со средней и нижней арочными пластинами.
7.1 Метод монтажа
Установка резиновых полос также была продемонстрирована в производственном видео.
Компонент
Зафиксированная компоновка
Резиновая полоса
Установлена впритык к сборке из арочных пластин
Арочные пластины
Средняя и нижняя арочные пластины используются вместе с полосой
Точки крепления
Четыре точки крепления на каждой арочной пластине
Способ монтажа
Рабочий удерживает полосу на месте при выполнении креплений
Существующий узел
Схема креплений соответствует монтажу резиновой полосы на связанной конструкции с арочными пластинами
7.2 Почему в резиновой полосе имеется стальная пластина
Внутри резиновой полосы была стальная пластина.
Это было необходимо для предотвращения полного прохождения автоматического гвоздевого пистолета или степлера через резину во время монтажа.
Резина может разойтись или отслоиться от intended position
Качество крепления становится нестабильным
Полоса может ослабнуть, деформироваться или утратить контактную функцию
Эксплуатационное состояние становится трудно контролировать
Готовое изделие может не обеспечивать стабильное удержание материала
Преимущество стального вкладыша
Эффект
Крепежный инструмент взаимодействует со сталью, а не проходит сквозь резину
Резина сохраняет целостность
Полоса надежно удерживается в точке крепления
Качество крепления становится более стабильным
Резина сохраняет полное поперечное сечение
Защищены контактные и демпфирующие характеристики
Снижается объем доработки в производстве
Меньше риск замены поврежденной резиновой полосы
Это было одновременно решением для повышения качества производства и мерой защиты эксплуатационных характеристик готового изделия.
8. Фиксатор на складных панелях
Конструкция складных панелей MYTRACK была разработана по образцу уже применяемого решения на стеллаже для ткани.
8.1 Аналогичная проблема
На стеллаже для ткани используется П-образный фиксирующий элемент, предотвращающий проскальзывание ткани через отверстие при складывании стеллажа.
Хотя деревянная плита значительно менее гибкая, чем ткань, может возникнуть та же основная проблема:
в сложенном положении щит расположен немного впереди;
его край становится виден через зазор;
и при погрузке край может зацепиться или выступать за профиль стеллажа.
8.2 Решение MYTRACK
Вдоль нижнего края складной секции был добавлен удерживающий упор.
Изделие
Материал, подверженный риску
Конструкция удержания
Результат
Стеллаж с тканевыми полками
Гибкая ткань
П-образный удерживающий элемент
Предотвращает падение ткани через сложенный проём
MYTRACK
Деревянный щит или панель
Нижний удерживающий стержень
Предотвращает выступание края щита через зазор
Общий принцип работы
Хранимый материал должен оставаться в containment
Надёжное удержание края
Снижает риск обнажения края и зацепления при погрузке
Решение адаптировало усовершенствованную деталь к другому материалу, а не проигнорировало относительно небольшую, но заметную эксплуатационную проблему.
9. Раструбный штабелирующий рог
В ходе проверки производства также была отмечена раструбная, колоколообразная форма штабелирующего рога.
9.1 Почему раструб был необходим
Докладчик объяснил, что раструбная геометрия обеспечивает оператору определённый допуск при выполнении штабелирования.
Геометрия углов или рогов
Удобство для оператора
Прямой вход с параллельными боковыми сторонами
У оператора практически отсутствует допуск на небольшие ошибки позиционирования
Расширяющийся вход в форме раструба
Расширяющаяся верхняя секция обеспечивает прощающее пространство для выравнивания
Результат
Операция штабелирования становится значительно проще и менее раздражающей
Поэтому раструб был внедрён как элемент, повышающий допуск для оператора, а не просто как эстетическая форма.
9.2 Раструб также помогает ограничить боковое перемещение
После штабелирования блоков более узкая верхняя часть рога входила в контакт с соответствующей вертикальной стойкой.
Этап
Геометрия
Функция
До штабелирования
Широкий раструбный вход
Упрощает выравнивание и обеспечивает допуск
Во время соединения
Фиксирующие элементы направляют блоки в нужное положение
Помогает обеспечить повторяемое выравнивание
После штабелирования
Узкая верхняя секция контактирует с вертикальной стойкой
Уменьшает боковое перемещение или вращение штабелированных блоков
Таким образом, раструбная конструкция выполняет две функции:
упрощает работу оператора при установке блоков в нужное положение;
помогает зафиксировать готовый штабель после соединения блоков.
Раструб решает две задачи с помощью одной геометрической формы: он повышает допустимость выравнивания и помогает удерживать готовый штабель в нужном положении.
10. Штабелирование и вертикальность
После того как погруженные единицы были собраны вместе, инспектор обошёл штабель и проверил его выравнивание.
Каждая стойка выровнена по центру стойки непосредственно над ней или под ней
Видимый поворот или смещение
Значительных боковых перемещений не обнаружено
10.1 Почему геометрия обеспечивает вертикальное выравнивание
Итоговое выравнивание непосредственно обусловлено наличием фаски штабельного угла.
Геometric Feature
Consequence Through the Stack
Chamfer guides the locating pin
Each unit seats in a repeatable position relative to the unit below
The same geometry is used at every level
Alignment is not based on an accidental or manual adjustment
Small deviations do not simply accumulate
The locating features continue to guide each subsequent unit
Upright centres remain aligned
The completed stack maintains good overall verticality
The result is a self-correcting stacking arrangement. Every level is guided into the same relationship, allowing the full stack to remain visually straight.
The completed stack is vertical because the same guiding geometry is repeated at every level.
11. Сводка функциональных испытаний
В следующей таблице обобщены физические испытания и наблюдения, представленные в обзоре производства.
Испытание
Что было проверено
Зафиксированный результат
Погрузка погрузчиком
Стеллаж поднят и перемещен в поднятом положении
Операция продемонстрирована и зафиксирована
Комплектность партии
Полная производственная партия
Сфотографировано 80 стеллажей
Штабелирование с деревянными досками
Доски размещены под уложенным стеллажем и над ним
Расположение продемонстрировано и зафиксировано
Максимальное штабелирование
Конфигурация максимального штабеля
Конфигурация сфотографирована
Складывание в пустом состоянии
Боковые вертикальные секции сложены внутрь в пустом состоянии
Демонстрация завершена
Зазор между откидными панелями
Опущенные панели проверены на наличие пересечений
Сложенный элемент опирается на соответствующий боковой элемент
Штабелирование в пустом состоянии
Сложенные изделия размещены вместе
Расположение продемонстрировано
Расположение рядом с каналом погрузчика
Положение канала относительно соседнего изделия
Расположены рядом и почти соприкасаются, без пересечений
Функция фаски
Зацепление фиксирующего штифта
Штифт смог скользить вдоль фаски
Установка резиновой полосы
Полоса закреплена на арочных пластинах
На каждой арочной пластине показаны четыре точки крепления
Защита стальным вкладышем
Устойчивость к прокалыванию автоматическим гвоздёзабивным инструментом
Подтверждена конструкция из резины с усилением сталью
Функция удерживающего упора
Контроль края доски в сложенном состоянии
Нижний удерживающий элемент предотвращает обнажение края
Штабелирование после загрузки
Два изделия соединены после загрузки
Расширяющийся рог продемонстрирован в качестве вспомогательного элемента для выравнивания
Боковое ограничение
Узкий верхний рог входит в зацепление с вертикальной стойкой
Помогает ограничить перемещение после штабелирования
Вертикальность
Совмещение стоек по всей высоте штабеля
Хорошая общая вертикальность и совмещение уровней
В открытом производственном отчёте не указаны конкретные нагрузки, предельные значения прогиба, размерные допуски, спецификации крепежных изделий или формальные нормативы приёмки по результатам испытаний. Эти требования необходимо проверить по утверждённой технической документации проекта.
12. Шесть уроков производственного анализа MYTRACK
1. Начните с транспортного ограничения
Количество единиц, загружаемых в контейнер, определяло практический наружный размер и высоту. Затем внутренний проём был максимизирован в пределах этого габарита.
2. Пустое состояние — это отдельное расчётное условие
Сложенные панели, сложенные вертикальные секции и схема штабелирования в пустом состоянии — для каждого случая требовались отдельные проверки зазоров. Изделие, которое работает при погрузке, всё же может оказаться непригодным в сложенном состоянии.
3. Небольшие геометрические элементы оказывают значительное влияние на эксплуатацию
Фаска обеспечивает повторяемое зацепление и поддерживает вертикальное выравнивание штабеля. Расходящийся рог упрощает позиционирование и помогает ограничивать боковое перемещение.
4. Мягкие элементы должны быть защищены во время монтажа
Стальная вставка внутри резиновой полосы предотвращает прокалывание резины автоматическим гвоздевым пистолетом. Такое решение защищает как качество производства, так и эксплуатационные характеристики готового изделия.
5. Адаптировать проверенные решения вместо игнорирования небольших проблем
Фиксирующий упор на складывающейся панели был разработан на основе существующего решения для тканевых стеллажей. Повторное применение базового принципа позволило решить реальную проблему с открытыми кромками и зацеплением.
6. Проверка физического изделия
Модель подтвердила запланированную геометрию, но физические образцы позволили проверить зазор для складывания, engagement пальцев, монтаж резиновых полос, допуск при штабелировании и итоговую вертикальность.
13. Где применяются эти производственные практики
Этот обзор предоставляет практическое руководство для:
экспортных стеллажей со специальными размерами;
изделий с важным требованием к складыванию в транспортном состоянии;
стеллажей, которые должны максимизировать внутренний проем в пределах фиксированного габарита для транспортировки;
многократных операций штабелирования и складывания;
контейнеров, для которых количество погружаемых изделий напрямую влияет на коммерческий результат;
стеллажей с резиновыми полосами, фиксирующими штырями или раструбными штабелерами;
производственных команд, отвечающих за ведение исполнительной документации;
и любых проектов, где для проверки окончательной конструкции изготовления необходим физический образец.
Заключение
Данный обзор производства MYTRACK показывает, как специальное применение превращается из инженерной концепции в испытанное физическое изделие.
Определение размеров с учетом ограничений контейнера
Общий наружный размер был зафиксирован на уровне 2,380 мм, чтобы сохранить объем загрузки контейнеров клиента. В пределах этих габаритов максимальный внутренний размер составил 2,222 мм, а размер хранимого изделия был приблизительно на 30–40 мм меньше проема.
Восемь единиц в 40-футовом контейнере High-Cube
Эталонная схема погрузки позволила загрузить восемь единиц MYTRACK по отдельности в 40-футовый контейнер High-Cube. Это количество зависело от зафиксированной высоты, зазора при складывании и общих габаритных размеров. Было подтверждено, что погрузочный канал одной единицы непосредственно примыкает к боковой стороне соседней единицы.
Складывание и штабелирование в пустом состоянии
В пустом состоянии боковые вертикальные секции можно было складывать внутрь, а складные панели — опускать. Итоговая высота была выбрана таким образом, чтобы сложенное состояние не мешало каркасу или соседней конструкции. Было подтверждено, что сложенный элемент опирается на соответствующий боковой элемент.
Подробности о функциональном производстве
Фаска на углу для штабелирования позволяет фиксирующему штифту вставать на место и обеспечивает согласованное выравнивание на каждом уровне. Раструбный установочный рог с расширенной верхней частью дает оператору допуск при установке, тогда как его узкая верхняя секция после штабелирования соприкасается с вертикальной стойкой и помогает ограничить боковое перемещение. Резиновая полоса с усилением из стали не позволяет автоматическому гвоздевому пистолету пробить резину, а нижний фиксирующий стержень не дает краю панели выступать через сложенный проем.
Физическая проверка и прослеживаемость
Вся партия из 80 поддонов была сфотографирована. На физическом изделии были продемонстрированы погрузка вилочным погрузчиком, штабелирование на деревянных досках, максимальная схема штабелирования, складывание в сложенное состояние, установка резиновой полосы, штабелирование с грузом и итоговая вертикальность. Фотографии и видеозаписи были сохранены в системе информации о продукте для последующего извлечения.
Изделие было сформировано с учетом способа доставки, а затем проверено на практике: сложено в плоское состояние, штабелировано, поднято, погружено и проверено на выравнивание со всех сторон.
Если внутренний проем, высота в сложенном состоянии или допуск штабелирования определяются контейнером, в котором вы осуществляете доставку, отправьте нам размер доски или панели, тип контейнера и необходимое количество единиц на одну загрузку. Мы рассчитаем габаритные размеры и зазор для складывания вашей конфигурации и подтвердим геометрию штабелирования до начала производства. Отправьте свои размеры команде Steel Pallet
Проектирование, планировка и чертежи
Компания Liaoning Chuande Steel Pallet Racks бесплатно выполняет компоновку конструкции с учётом нагрузки на склад, ярусности хранения и требований погрузочной техники.
Бесплатные 2D-планировки CAD и оценка 3D-модели конструкции.
Расчёты напряжений и деформаций методом конечных элементов (FEA) для максимальной безопасности склада.