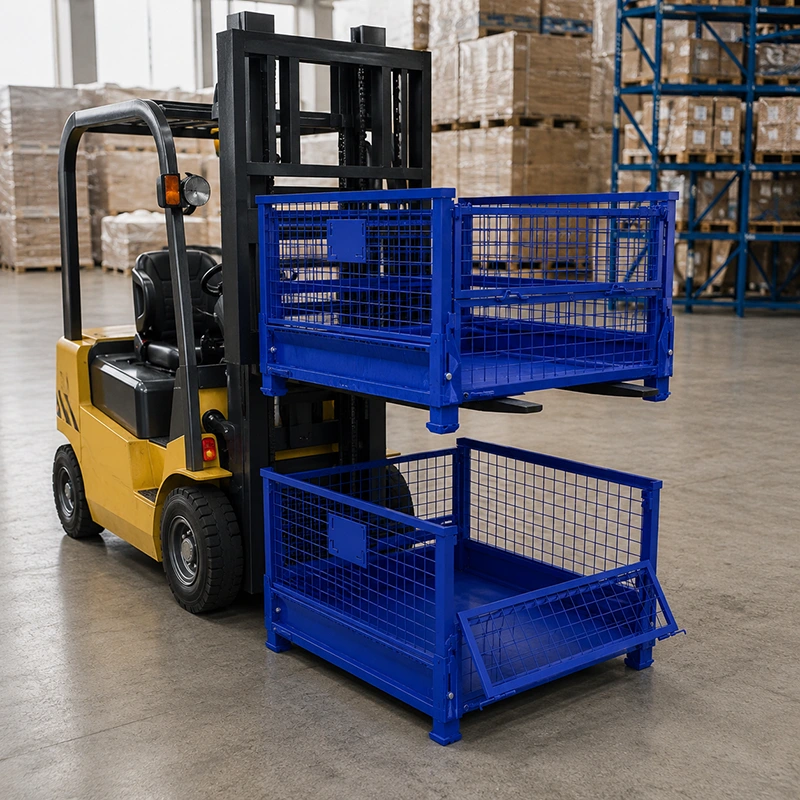
In una linea di lavorazione meccanica o automobilistica intensa, i contenitori vuoti sono la tassa silenziosa sullo spazio. Compaiono tra le stazioni, al buffer di assemblaggio e accanto a ogni postazione attiva, e occupano la stessa superficie che occupavano quando erano pieni. Aggiungere altri contenitori sposta solo il disordine; allargare i corridoi o installare trasportatori per "risolvere" i vuoti diventa un progetto di investimento che la linea non aveva richiesto.
Un stillage in acciaio pieghevole risolve il problema dello stato vuoto nello stesso contenitore che gestiva lo stato pieno. Quando la cassa è carica si impila come un'unità rigida e pallettizzata; quando è vuota i telai laterali si ripiegano contro la base fino a un profilo compatto — un ingombro piegato documentato è di 1000×800×335 mm — e una pila di vuoti piegati rientra all'incirca nello stesso vano scaffale da cui proveniva la pila carica. Il movimento di piegatura è indipendente dall'opzione di mobilità: lo stesso collasso funziona sia che la cassa poggi su piedini per carrello elevatore, sia che viaggi su un transpallet, sia che rotoli su ruote piroettanti. Le attrezzature di linea, l'altezza delle porte di banchina e la larghezza dei corridoi non devono cambiare.
Perché i contenitori vuoti continuano a comparire negli audit di linea
I contenitori vuoti si accumulano ovunque la linea abbia terminato il proprio lavoro. Uno stillage che ha trasportato pezzi finiti al buffer di assemblaggio attende lì finché qualcuno non lo riporta all'area di stoccaggio. Un contenitore appena svuotato in una cella di lavorazione meccanica resta accanto ai piedi dell'operatore finché non arriva il prossimo giro del carrello elevatore. A metà turno, la stessa superficie che supporta la produzione ora sta immagazzinando imballaggi.
Le soluzioni tradizionali hanno ciascuna un prezzo. Ordinare più contenitori aggiunge scaffalature. Specificare contenitori più grandi peggiora la movimentazione da parte dell'operatore e spinge i carichi oltre i limiti ergonomici. Aggiungere trasportatori per "risolvere" i ritorni dei vuoti diventa un progetto di investimento con costi elettrici, di controllo e di fermo macchina che la linea non aveva richiesto. Nessuna di queste è sbagliata, ma nessuna affronta il fatto di fondo: la cassa vuota è lo stesso contenitore che era piena cinque minuti fa, e non ha bisogno dello stesso volume.
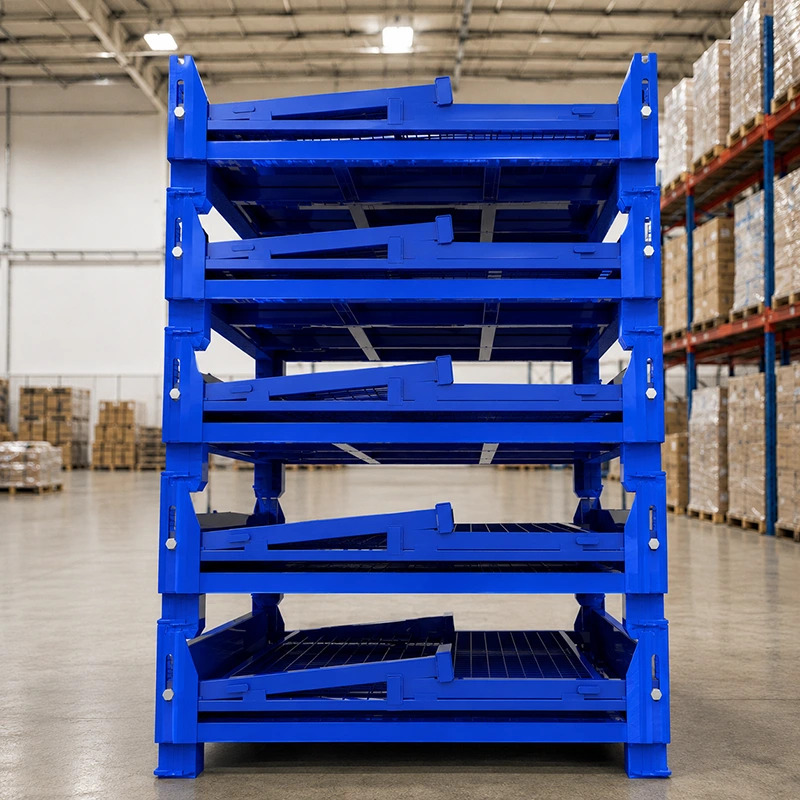
Lo stesso ingombro di linea, con vuoti che si ripiegano fuori dal percorso
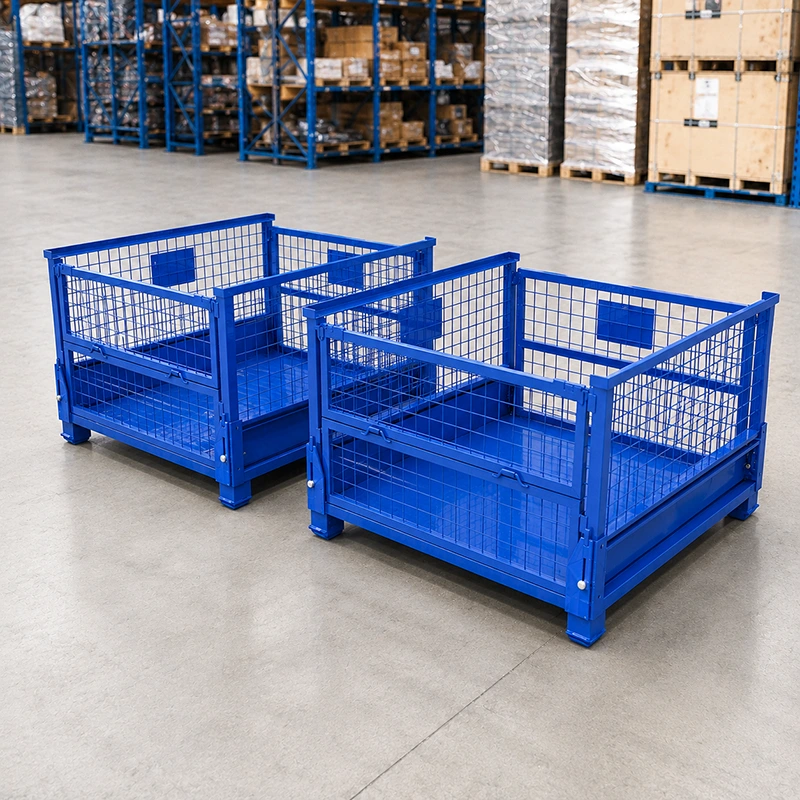
Lo stillage in acciaio pieghevole è costruito per lo stato vuoto. La base rimane intatta, così le tasche per carrello elevatore e la superficie di presa del transpallet restano invariate. I telai laterali e i cancelli si ripiegano contro la base, lasciando un'unità piegata piatta e a basso profilo. Una variante documentata si piega a 1000×800×335 mm — circa un terzo della sua altezza operativa — mentre l'ingombro di base rimane lo stesso.
Poiché l'ingombro di base è invariato, il layout di linea non deve cambiare. Carrelli elevatori, transpallet, porte di banchina, vani scaffale e larghezze dei corridoi restano tutti gli stessi. La pila piegata vive dove viveva la pila carica. Ciò che cambia è il volume vuoto: una pila piegata occupa circa un terzo dell'altezza di una pila carica delle stesse unità, che è la differenza tra uno scaffale per vuoti che si riempie e uno che tiene il passo con il turno.
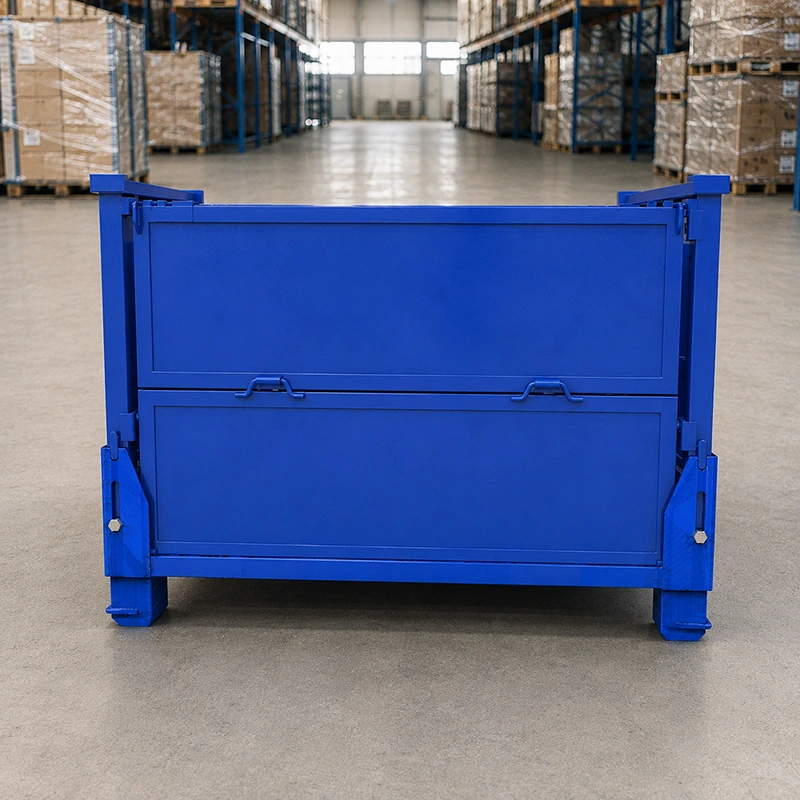
Con o senza ruote — la piegabilità è indipendente dalla mobilità
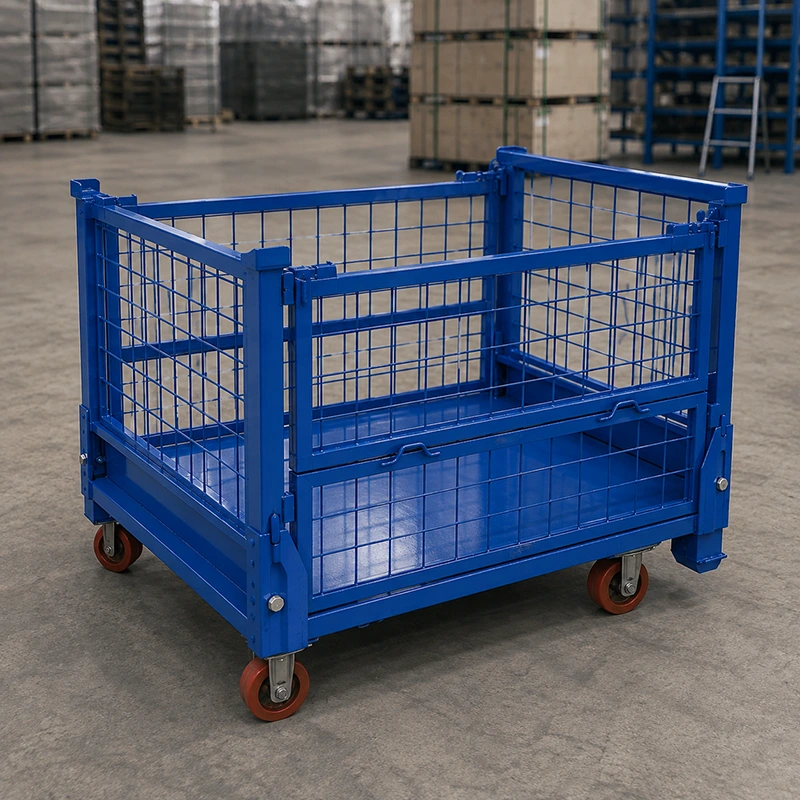
Gli acquirenti spesso chiedono se l'aggiunta di ruote elimini il vantaggio della piegatura. Non lo fa. Il meccanismo di piegatura risiede nella cerniera del telaio laterale e nella base, non nelle ruote. Uno stillage dotato di ruote si piega allo stesso profilo compatto di uno stillage con piedini per pallet, e uno stillage con piedini per pallet si piega allo stesso modo di uno dotato di ruote. Le ruote sono una caratteristica di mobilità aggiuntiva, non una sostituzione strutturale.
Il modo giusto per scegliere tra i due è in base al metodo di movimentazione principale della linea. Se le casse cariche si spostano tra celle CNC e assemblaggio tramite carrello elevatore o transpallet, mantenere i piedini per pallet e le ruote non sono necessarie. Se gli operatori devono anche spingere unità parzialmente cariche o vuote per alcuni metri tra stazioni adiacenti — per esempio da una sega a un banco di sbavatura — una variante dotata di ruote lo consente senza un secondo tipo di contenitore sul pavimento. La piegatura non è influenzata in nessuno dei due casi.
Come integrare la piegatura nel flusso di linea attuale
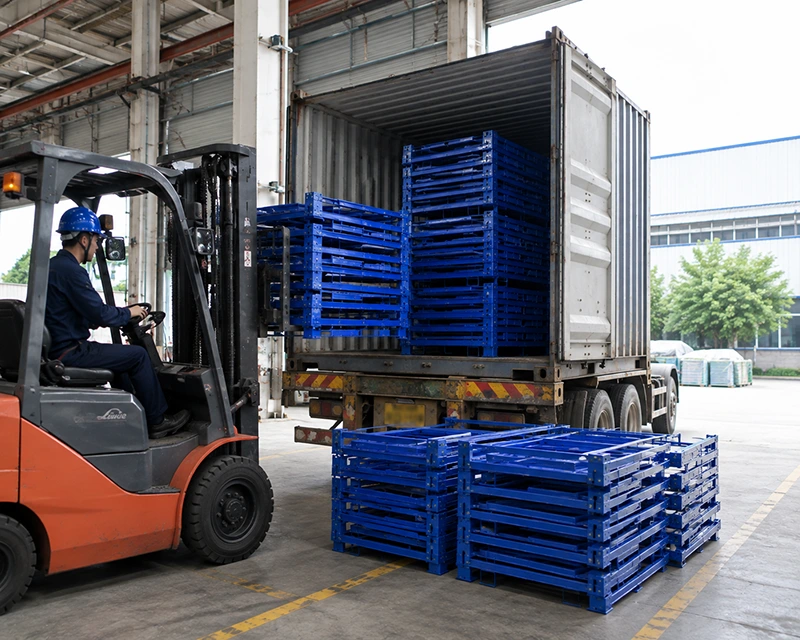
L'integrazione avviene nelle mani dell'operatore. Quando uno stillage viene svuotato al buffer di assemblaggio, l'operatore ripiega i telai laterali contro la base — tipicamente senza attrezzi e in pochi secondi — e impila l'unità piegata sul pallet vuoto accanto alla postazione. A fine turno la pila piegata viaggia su un transpallet verso la banchina di ricezione. Dalla banchina viaggia sullo stesso camion container delle unità cariche del giorno precedente; il volume piegato per cassa è circa un terzo, quindi un container marittimo trasporta più vuoti piegati che unità cariche.
Ciò che resta invariato sulla linea: carrelli elevatori, transpallet, larghezze dei corridoi, altezze delle porte di banchina, scaffali per vuoti, dimensioni della baia di ricezione. Ciò che cambia: il volume vuoto per cassa diminuisce, la frequenza di prelievo a pieno carico diminuisce e il disordine di linea scompare. La lista delle attrezzature della linea non viene toccata.
Cosa confermare prima di ordinare per la propria linea
Il risultato "nessuna rilavorazione" è reale ma condizionato. Sei punti di configurazione devono essere risolti prima che l'ordine dello stillage venga rilasciato.
- Altezza piegata vs spazio libero dello scaffale per vuoti. Il profilo piegato di 1000×800×335 mm si adatta alla maggior parte dei vani scaffale, ma verificare lo spazio libero effettivo rispetto all'unità specifica che si sta acquistando.
- Portata delle ruote. Se si specificano ruote piroettanti, la loro capacità nominale deve corrispondere al peso del pezzo più pesante che si intende spingere su di esse. La portata delle ruote è tipicamente inferiore alla portata statica dello stillage.
- Tipo di pannello. Lati in rete metallica per inventario visivo e peso inferiore; pannelli in acciaio pieno per piccoli pezzi che altrimenti fuoriuscirebbero attraverso la rete.
- Disposizione dei cancelli. Un cancello anteriore a mezza caduta mantiene l'accesso aperto quando le unità sono impilate; un cancello a caduta completa si apre completamente. Scegliere la configurazione che corrisponde a come gli operatori raggiungono i pezzi in una pila.
- Dimensioni delle tasche per carrello elevatore vs carrelli esistenti. La geometria dei piedini per pallet o delle tasche deve corrispondere ai carrelli già presenti nella flotta.
- Portata della variante. I documenti di origine citano varianti da 1000 kg, 1300 kg e 1500 kg. Confermare la portata nominale prima di comunicare un valore di carico alle operazioni.
Dove si applica questo approccio sul pavimento
- Linee di assemblaggio di parti automobilistiche: trasferimento a ciclo chiuso di casse metalliche tra lavorazione CNC e assemblaggio finale, con la stessa movimentazione a carrello elevatore per unità cariche e vuote ripiegate.
- Officine di lavorazione CNC: stoccaggio di lotti di parti metalliche finite in casse a rete metallica sullo scaffale accanto alla macchina, e restituzione delle unità vuote ripiegate alla banchina di ricezione a fine turno.
- Raccolta di rottami metallici pesanti: contenimento rigido in acciaio con la stessa interfaccia per carrello elevatore, con ripiegamento a vuoto per i viaggi di ritorno dal deposito rottami.
- Centri di distribuzione cross-dock: ricezione di casse metalliche ripiegate in container marittimi, distribuzione di unità cariche alla linea, e restituzione di pile ripiegate alla banchina.
Domande degli acquirenti, con risposte per il caso line-side
L'installazione di una cassa metallica ripiegabile richiede modifiche all'attuale layout di linea?
Nel caso tipico, no. L'unità vuota si ripiega sullo stesso ingombro di base di quella carica, quindi le tasche per carrello elevatore, i percorsi per transpallet, l'altezza della porta di banchina e lo scomparto scaffale utilizzato per lo stoccaggio a vuoto rimangono compatibili. Gli elementi da verificare sono l'altezza ripiegata rispetto ai franchi di stoccaggio a vuoto, la portata delle ruote se si specifica una variante mobile, e il tipo di cancello rispetto a come gli operatori accedono alle parti in una pila. Nessuno di questi è un elemento di riprogettazione della linea; sono questioni di configurazione risolte prima dell'ordine.
Il meccanismo di ripiegamento è lo stesso sia che la cassa metallica abbia ruote o piedini per pallet?
Sì. Il movimento di ripiegamento risiede nella cerniera del telaio laterale ed è indipendente dall'opzione di base. Una cassa metallica dotata di ruote si ripiega comunque sul suo profilo compatto, e una cassa metallica con piedini per pallet si ripiega allo stesso modo. Le ruote influiscono solo su come l'unità si muove per brevi distanze a bordo linea; non modificano il comportamento di ripiegamento né le dimensioni ripiegate. Se sono necessari sia trasferimenti con carrello elevatore tra le celle sia brevi spostamenti tra stazioni adiacenti, una variante dotata di ruote si ripiega allo stesso modo e non richiede un secondo tipo di contenitore sulla linea.
Serve una Soluzione di Stoccaggio Personalizzata?
Parli direttamente con i nostri ingegneri tecnici. Offriamo progetti strutturali gratuiti, valutazioni di cataloghi per carichi pesanti e preventivi B2B rapidi.
Richiedi un Preventivo Ora →