Внутрилинейное хранение — это решение о вместимости, а не упражнение по визуальному мерчандайзингу. Правильное количество проволочных сетчатых контейнеров на станции зависит от такта станции, партии пополнения, полезного количества в каждом контейнере, времени, необходимого для доставки следующей загрузки, и способа, которым операторы могут добраться до материала. Одна лишняя клетка может сузить маршрут; одна недостающая клетка может остановить производство.
Этот метод планирования применим к складным проволочным сетчатым контейнерам Stbox, используемым для промышленных деталей и незавершенного производства (НЗП). Он не заменяет утвержденный чертеж, схему загрузки или проверку безопасности на объекте. Рассматривайте размеры, грузоподъемность, высоту штабелирования и ориентацию ворот как входные данные проекта, а не как универсальные обещания.
Начните с потребления, а не с количества контейнеров
Сначала определите фактическую скорость потребления станции. Если станция использует R деталей в час, а маршруту пополнения требуется L часов от запроса до следующей пригодной к использованию загрузки, минимальный буфер деталей составляет:
Требуемый буфер деталей = R × L
Затем определите полезное количество C на один проволочный сетчатый контейнер. C не обязательно равен геометрическому объему. Это количество, которое можно загрузить без повреждения деталей, блокировки откидных ворот, превышения утвержденной нагрузки или создания небезопасной ручной выборки. Таким образом, первая оценка планирования:
Минимальное количество контейнеров в окне пополнения = ceiling((R × L) ÷ C)
Для процесса с пакетной подачей также проверьте партию поставщика B. Если одна поставка прибывает с B деталями, используйте ceiling(B ÷ C) контейнеров для этой поставки, затем проверьте, потребляет ли их станция до следующей поставки. Результат, который работает только в среднем, но не проходит во время переналадки, не является работоспособным планом внутрилинейного хранения.
Преобразуйте расчет в план ротации
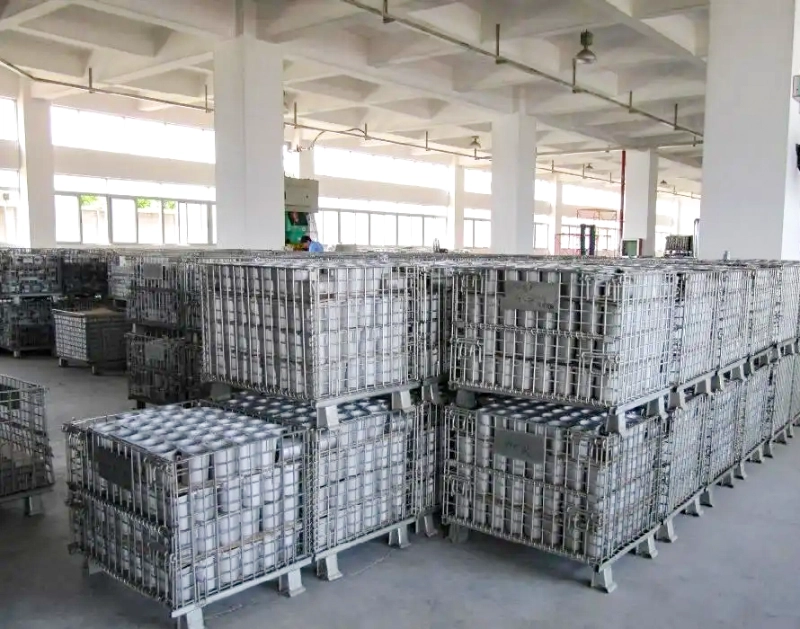
Станции обычно требуется больше, чем количество, которое потребляется. Отобразите рабочие состояния: один контейнер, из которого выбирают детали, один контейнер, ожидающий выборки, один контейнер, который пополняется или проверяется, и любой контейнер, удерживаемый для переналадки или разделения по качеству. Не добавляйте фиксированную «стандартную страховочную клетку». Вместо этого измерьте задержку и частоту, которые создают каждое состояние.
- Высокочастотное пополнение: меньшая партия может подойти, если маршрут надежен и проход остается свободным.
- Длительное время пополнения: текущая ротация должна покрывать потребление в течение этой задержки; рассчитывайте ее по измеренному времени маршрута.
- Частые переналадки: рассчитывайте по наибольшей одновременной потребности семейства деталей, а не по среднему дневному выпуску.
- Переменные уровни заполнения: устанавливайте максимальное полезное количество для каждой детали, особенно там, где контакт с сеткой или смешанные компоненты создают риск повреждения или сортировки.
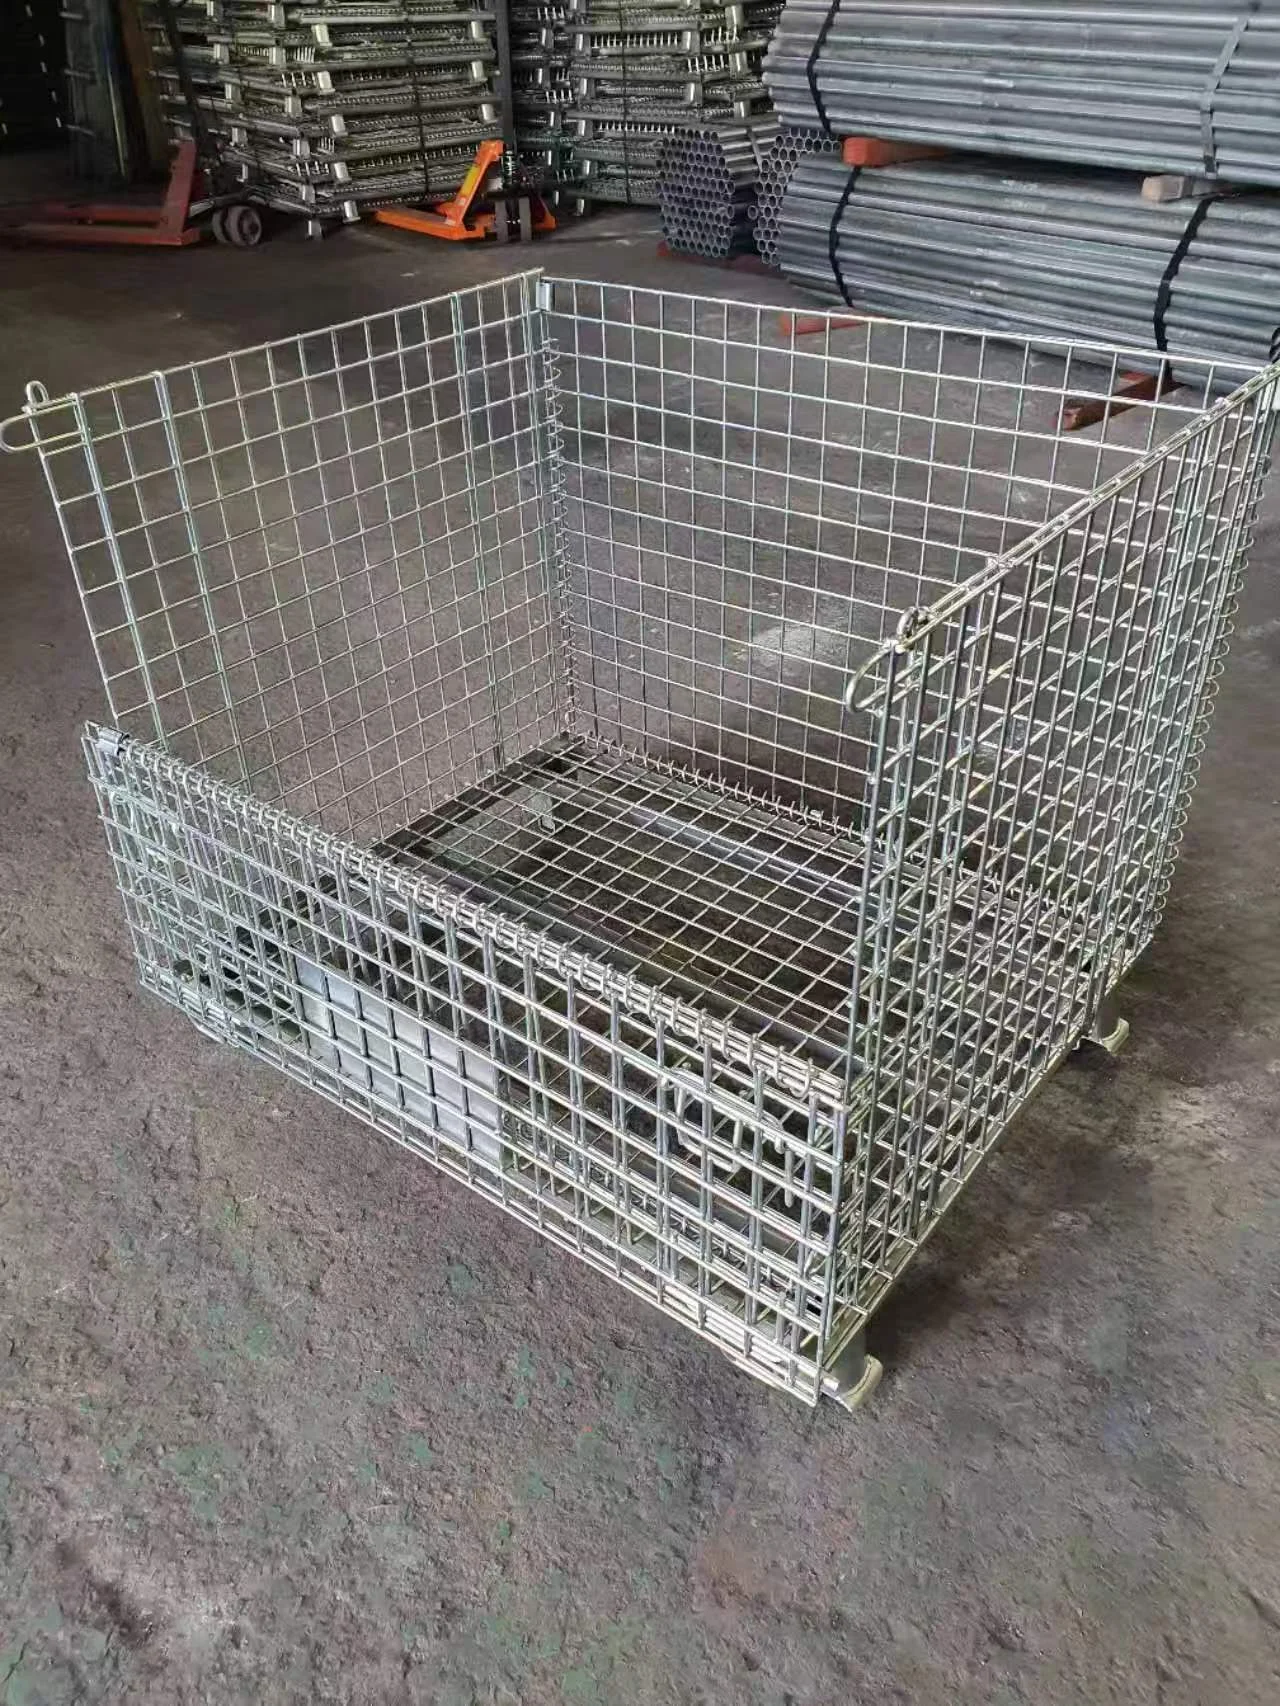
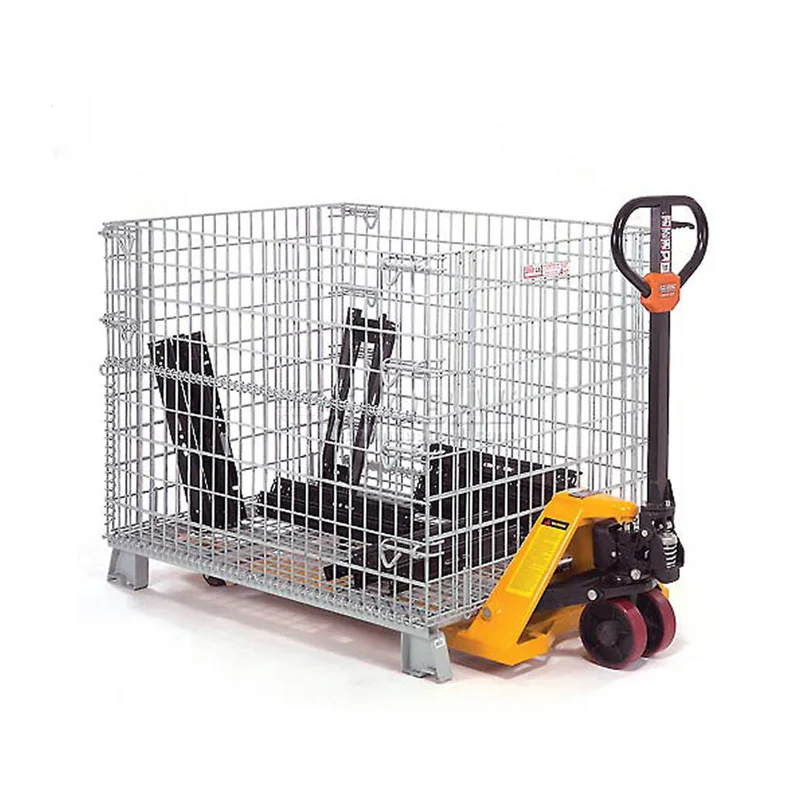
Stbox поддерживает эту модель ротации, поскольку одна и та же промышленная складская клетка может обрабатываться вилочным погрузчиком или гидравлической тележкой в документированных конфигурациях, а полуоткидные ворота обеспечивают доступ к деталям нижнего уровня без разгрузки всей клетки. Ворота являются вспомогательным средством потока, а не разрешением тянуться через неустойчивый штабель.
Пусть ограничения штабелирования определяют ответ
После расчета количества контейнеров в работе проверьте физический план хранения. Если утвержденный предел штабелирования проекта составляет S контейнеров в высоту, минимальное количество мест на полу для вертикального хранения составляет ceiling(N ÷ S). Это только расчет площади пола. У линии операторам может потребоваться доступный контейнер в один ярус, поэтому теоретическая экономия от штабелирования может быть недоступна.
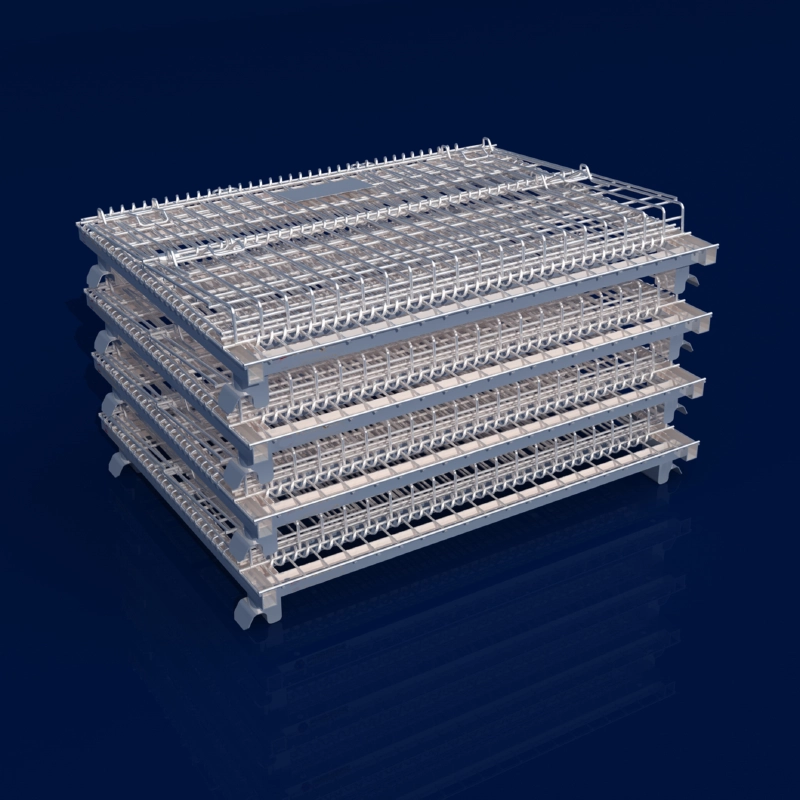
Для документированной конфигурации проекта 13967 в таблице указана клетка 800 × 1200 × 890 мм, динамическая нагрузка 1000 кг и штабелирование не более четырех ярусов, при этом каждая верхняя клетка ограничена 500 кг. Эти цифры должны оставаться привязанными к чертежу этого проекта. Перед выпуском штабеля убедитесь, что ножки полностью установлены, вилочный погрузчик движется плавно, а фактическая нагрузка на каждом уровне соответствует утвержденному плану.
Согласуйте направление ворот с проходом
Направление открывания и ширина канала — взаимосвязанные решения. Нанесите на одну и ту же схему контур контейнера, траекторию открывания или откидывания ворот, зону стояния оператора, подход гидравлической тележки или вилочного погрузчика и габариты соседнего оборудования. Полезная ширина у линии — это доступная ширина после вычитания контура контейнера и зоны доступа, требуемой правилами EHS и обработки материалов на объекте.
В запросе 13967 проем расположен на стороне 800 мм, но окончательная ориентация ворот и терминология требуют подтверждения по чертежу. Не делайте вывод об ориентации по фотографии изделия. Если ворота обращены к станции, отбор деталей выполняется напрямую, но контейнер может выступать на маршрут оператора. Если они обращены к проходу пополнения, доступ при доставке может улучшиться, но для ручного отбора может потребоваться перестановка. Если нужен двусторонний доступ, убедитесь, что выбранная конструкция действительно его обеспечивает.
Используйте максимально узкую практичную конфигурацию только после испытания с реальной гидравлической тележкой, тарой для деталей, позой оператора и соседней станцией. Математически достаточное количество контейнеров все равно неверно, если полуопускные ворота не открываются полностью или погрузочно-разгрузочное оборудование не может подъехать под прямым углом.
Проверьте интерфейс обработки, прежде чем фиксировать количество
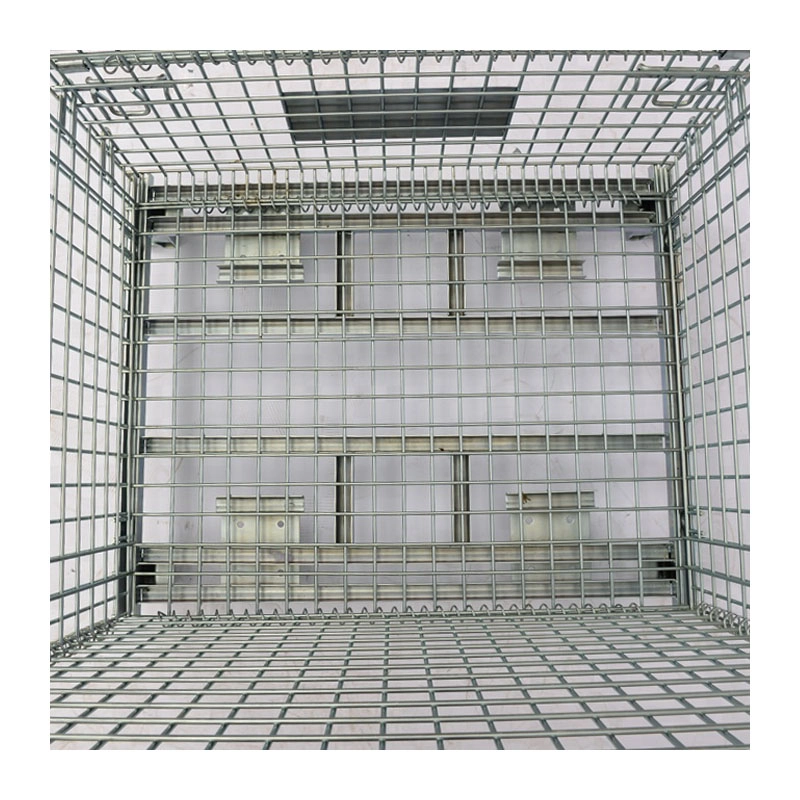
Подтвердите ввод вил, доступ гидравлической тележки, пространство для разворота, состояние пола и фактическую последовательность обработки на маршруте. На изображении Stbox показан подъем гидравлической тележкой и усиленное основание из швеллера, но визуальный ориентир не заменяет подтверждение обработки для конкретного проекта. Для мелких или точных деталей укажите, нужна ли вставка из полого листа ПП для ограничения трения, пыли или выпадения через сетку. Для материалов, требующих сохранности, оцените крышку; для перемещения по цеху оцените вариант с колесами и тормозами. Эти опции меняют рабочий процесс и могут изменить количество или занимаемую площадь.
Практичный запрос для коммерческого предложения на прилинейный буфер
Укажите такт станции или часовое потребление, количество деталей в партии, полезную загрузку на контейнер, время пополнения, частоту переналадок, предпочтение по стороне ворот, доступную ширину прохода, погрузочно-разгрузочное оборудование, нагрузку на контейнер и требуемые условия штабелирования. Тогда поставщик сможет отделить расчетную активную ротацию от ограничения планировки пола и подтвердить, какие размеры, усиление, отделка и аксессуары относятся к выбранному чертежу Stbox.
Не уверены, сколько контейнеров нужно для вашего прилинейного буфера?
Сообщите нам время такта и партию пополнения. Мы поможем преобразовать их в план конфигурации проволочных контейнеров для рассмотрения.
Обсудить ваш прилинейный буферNeed a Custom Storage Solution?
Speak directly with our technical engineers. We offer free structural designs, heavy-duty catalog evaluations, and quick B2B price quotations.
Request a Quote Now →