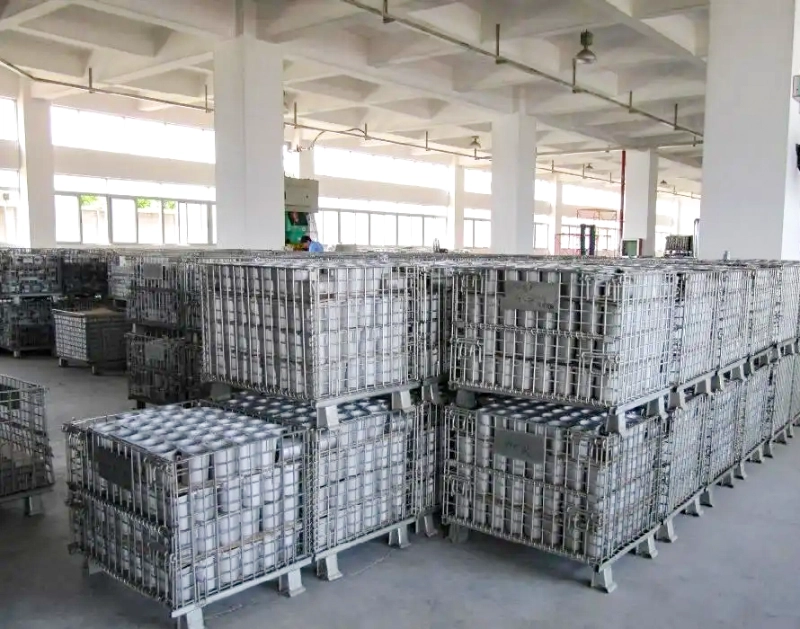
Staging at the line is a capacity decision, not a visual merchandising experiment. The right number of wire mesh containers at a station depends on the station takt, the replenishment batch, the usable quantity in each container, the time to make the next load available, and the way operators reach the material. One extra cage can shorten a path; one missing cage can stop production.
This planning method applies to collapsible stbox wire mesh containers for industrial parts and work-in-process (WIP). It does not replace the approved drawing, load plan, or on-site safety review. Treat dimensions, capacity, stack height, and gate orientation as project inputs—not universal promises.
Start with consumption, not container count
First define the station’s actual consumption rate. If a station R parts per hour consumes and the replenishment lead time is L hours from request to the next usable load, the minimum parts buffer is:
Required parts buffer = R × L
Then define the usable quantity C per wire mesh container. C is not necessarily the geometric volume. It is the quantity that can be loaded without damaging parts, blocking the drop gate, exceeding the allowable load, or making manual retrieval unsafe. So the first planning estimate is:
Minimum containers in the replenishment window = Round up((R × L) ÷ C)
For a batch-fed process, also check the batch quantity B from the supplier. If one delivery arrives with B parts, use Round up(B ÷ C) containers for that delivery, and then verify whether the station consumes them before the next delivery arrives. A result that works only on average but fails during a shift is not a usable line plan.
Convert calculation into a rotation plan
Die Station benötigt in der Regel mehr als die gerade verbrauchte Menge. Bilden Sie die Betriebszustände ab: ein Behälter wird entnommen, ein Behälter wartet auf die Entnahme, ein Behälter wird nachgefüllt oder geprüft, und ein Behälter wird für den Wechsel oder die Qualitätssonderung vorgehalten. Fügen Sie keinen festen „Standardsicherheitskäfig" hinzu. Messen Sie stattdessen die Verzögerung und Häufigkeit, die jeden Zustand erzeugen.
- High replenishment frequency: A smaller batch can work if the route is reliable and the aisle remains clear.
- Long replenishment lead time: The running rotation must cover consumption during this delay; calculate it from the measured route time.
- Frequent changeovers: Size according to the largest simultaneous part-family demand, not the average daily output.
- Variable fill levels: Set a maximum usable quantity for each part, especially where grid contact or mixed components create damage or sorting risks.
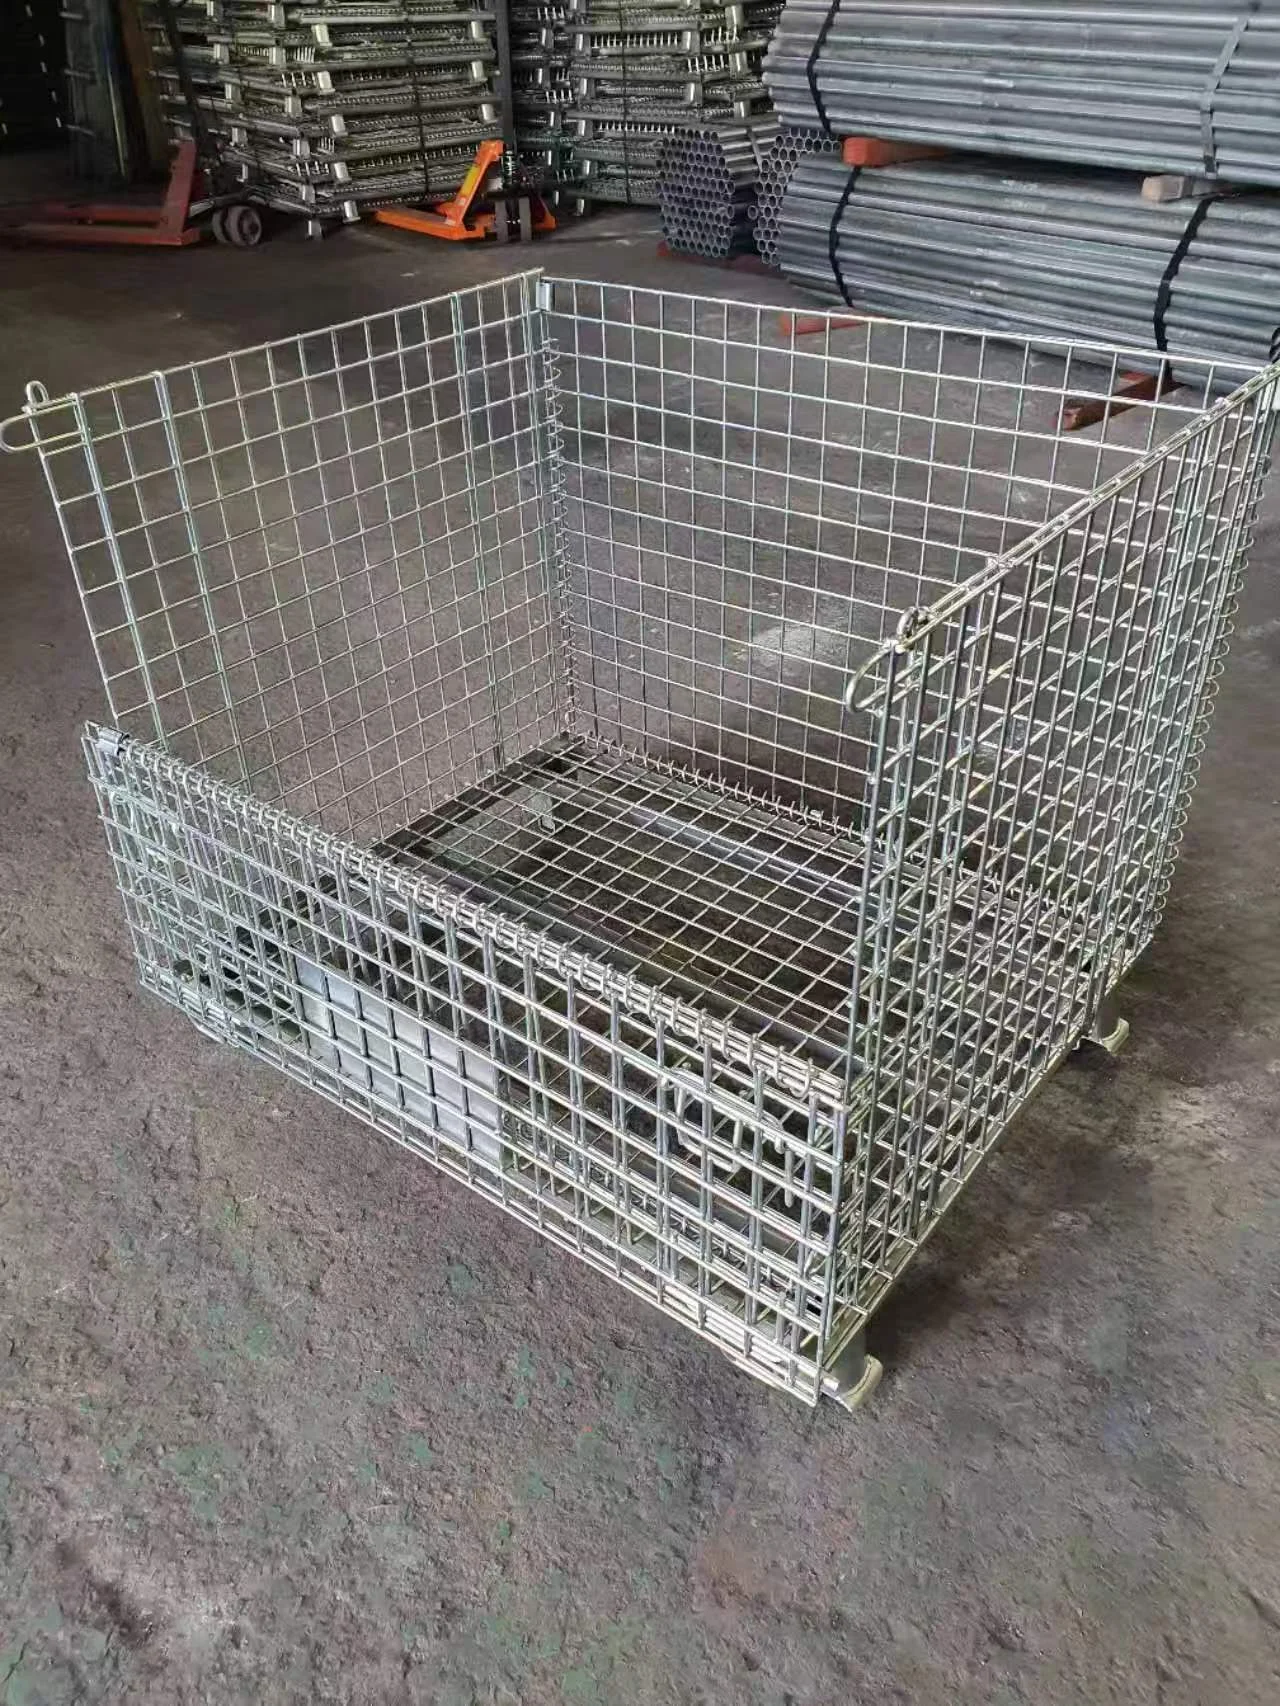
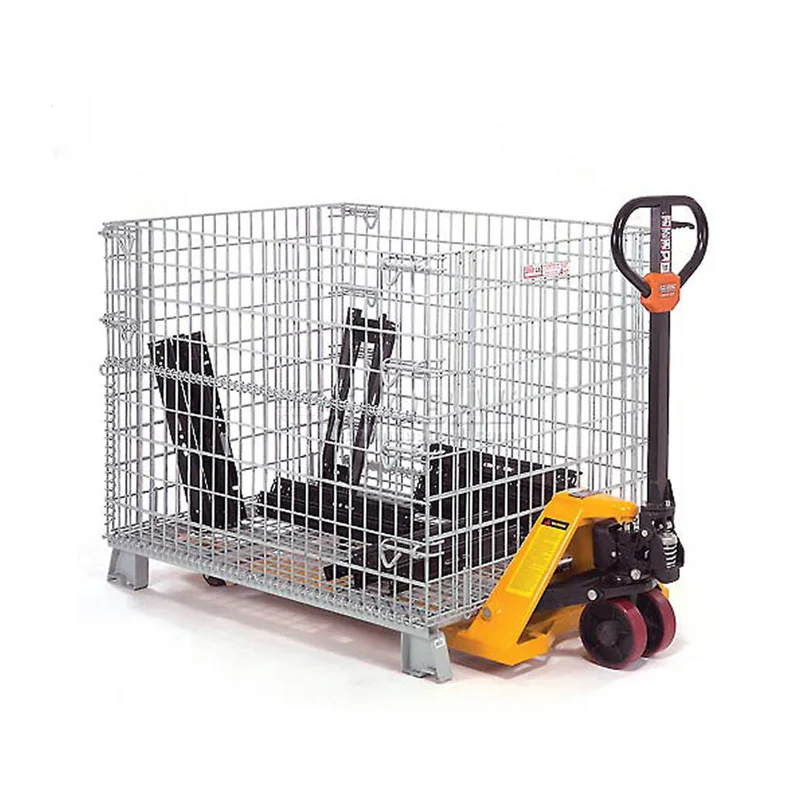
Stbox supports this rotation model because the same industrial storage cage can be handled in documented configurations with a forklift or pallet jack, while a half-folding gate allows access to parts in the lower area without having to unload the entire cage. The gate is a flow aid, not permission to reach through an unstable stack.
Stack limits determine the answer
After calculating the number of active containers, check the physical storage plan. If the project's approved stack limit is S containers high, the minimum floor positions for vertical storage are Round up(N ÷ S)Das ist nur eine Bodenflächenberechnung. An der Linie benötigen die Bediener möglicherweise den zugänglichen Behälter einlagig, sodass die theoretische Einsparung durch Stapeln möglicherweise nicht verfügbar ist.
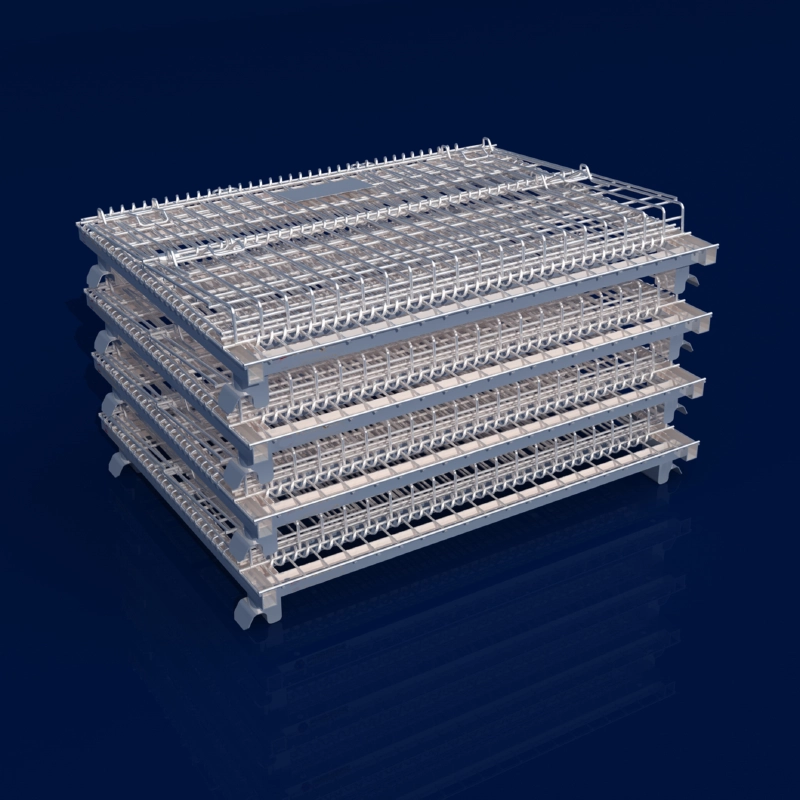
For the documented 13967 project configuration, the table lists a cage of 800 × 1200 × 890 mm, 1,000 kg dynamic load, and stacking of at most four levels, with each upper cage limited to 500 kg. These values must remain tied to the project drawing. Before releasing a stack, verify that the feet are fully seated, the forklift travels smoothly, and the actual load on each level matches the approved plan.
Torausrichtung an den Gang anpassen
Öffnungsrichtung und Kanalbreite sind gekoppelte Entscheidungen. Zeichnen Sie die Behälterstellfläche, den Torschwenk- oder Klappweg, den Stehbereich des Bedieners, die Hubwagen- oder Gabelstaplerzufahrt und das angrenzende Geräteeinbauvolumen in dasselbe Layout ein. Die nutzbare Linienbreite ist die verfügbare Breite nach Abzug der Behälterstellfläche und des Zugangsraums, der nach den EHS- und Materialflussregeln des Standorts erforderlich ist.
Die Anfrage 13967 platziert die Öffnung auf der 800-mm-Seite, aber die endgültige Tororientierung und Terminologie erfordern eine zeichnerische Bestätigung. Leiten Sie die Orientierung nicht aus einem Produktfoto ab. Wenn das Tor zur Station zeigt, ist die Entnahme direkt, aber der Behälter kann in den Bedienweg hineinragen. Wenn es zum Nachschubgang zeigt, kann der Zugang bei der Anlieferung verbessert werden, aber die manuelle Entnahme erfordert möglicherweise ein Umpositionieren. Wenn ein zweiseitiger Zugang erforderlich ist, bestätigen Sie, dass das ausgewählte Design diesen tatsächlich bietet.
Verwenden Sie die schmalste praktische Konfiguration erst nach einer Erprobung mit dem realen Palettenhubwagen, dem Teilekarton, der Bedienerhaltung und der Nachbarstation. Eine mathematisch ausreichende Anzahl von Behältern ist immer noch falsch, wenn das halbhohe Klappentor nicht vollständig öffnen kann oder das Handhabungsgerät nicht gerade anfahren kann.
Überprüfen Sie die Handhabungsschnittstelle, bevor Sie die Menge festlegen
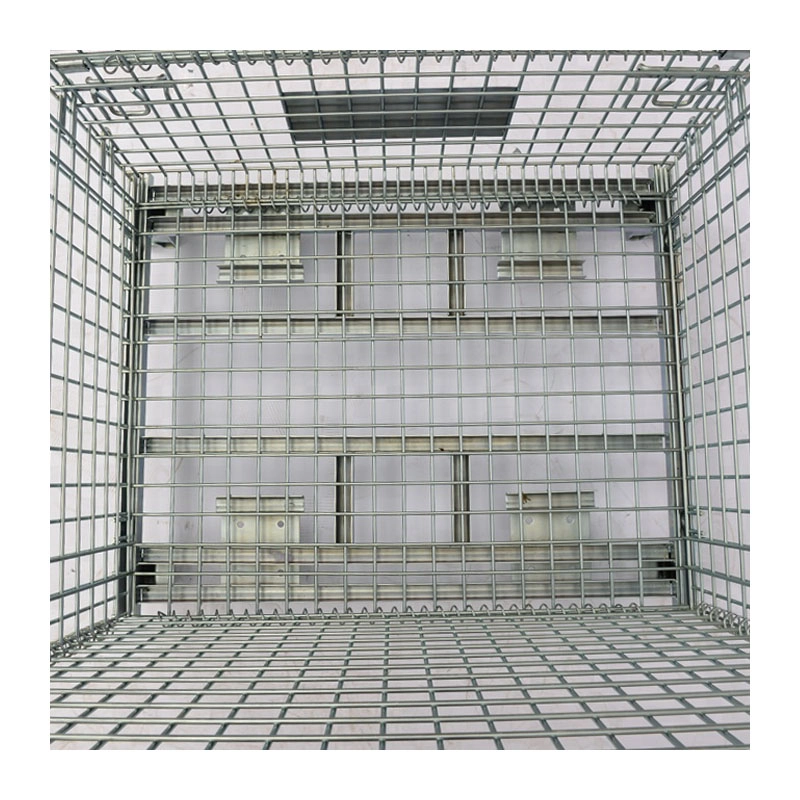
Bestätigen Sie die Gabelzuführung, den Zugang für den Palettenhubwagen, den Wenderaum, den Bodenzustand und die tatsächliche Handhabungssequenz der Route. Die Stbox-Bilddokumentation zeigt das Anheben mit dem Palettenhubwagen und einen verstärkten Boden aus Profilstahl, aber eine visuelle Referenz ersetzt keine projektspezifische Handhabungsbestätigung. Geben Sie bei kleinen oder präzisen Teilen an, ob eine PP-Hohlkammerplatten-Einlage erforderlich ist, um Reibung, Staub oder Verlust durch das Gitter zu begrenzen. Bewerten Sie bei sicherheitsrelevantem Material einen Deckel; für den Transport in der Fertigungshalle die Rollenvariante mit Bremsen. Diese Optionen verändern den nutzbaren Workflow und können die Menge oder den Platzbedarf verändern.
Eine praktische Anfrage für ein Angebot an der Linie
Senden Sie den Stationstakt oder den Stundenverbrauch, die Teileanzahl pro Charge, die nutzbare Füllung pro Behälter, die Nachschubvorlaufzeit, die Umrüstungshäufigkeit, die Torseitenpräferenz, die verfügbare Gangbreite, das Handhabungsgerät, die Last pro Behälter und den erforderlichen Stapelzustand. Der Lieferant kann dann den berechneten laufenden Wechsel von der Layout-Beschränkung des Bodens trennen und bestätigen, welche Abmessungen, Verstärkung, Oberfläche und welches Zubehör zur ausgewählten Stbox-Zeichnung gehören.
Unsicher, wie viele Behälter Ihr Linienseitenpuffer benötigt?
Teilen Sie uns Ihre Taktzeit und Nachschubcharge mit. Wir helfen Ihnen, diese in einen Konfigurationsplan für Drahtgitterbehälter zur Prüfung umzuwandeln.
Besprechen Sie Ihren LinienseitenpufferBenötigen Sie eine individuelle Lagerlösung?
Sprechen Sie direkt mit unseren technischen Ingenieuren. Wir bieten kostenlose Strukturplanungen, Bewertungen von Hochlast-Katalogen und schnelle B2B-Preisangebote.
Jetzt Angebot anfordern →