El almacenamiento en línea es una decisión de capacidad, no un ejercicio de visual merchandising. El número correcto de contenedores de malla metálica en una estación depende del takt de la estación, el lote de reposición, la cantidad útil en cada contenedor, el tiempo necesario para traer la siguiente carga y la forma en que los operarios pueden acceder al material. Una jaula adicional puede reducir una ruta; una jaula faltante puede detener la producción.
Este método de planificación se aplica a los contenedores apilables de malla metálica Stbox utilizados para piezas industriales y trabajo en curso (WIP). No sustituye al plano aprobado, al plan de carga ni a la revisión de seguridad de la obra. Trate las dimensiones, la capacidad, la altura de apilamiento y la orientación de la compuerta como datos del proyecto, no como promesas universales.
Empiece por el consumo, no por el número de contenedores
Primero defina la tasa de consumo real de la estación. Si una estación utiliza R piezas por hora, y la ruta de reposición necesita L horas desde la solicitud hasta la siguiente carga utilizable, el búfer mínimo de piezas es:
Búfer de piezas requerido = R × L
Luego defina la cantidad útil C por contenedor de malla metálica. C no es necesariamente el volumen geométrico. Es la cantidad que puede cargarse sin dañar las piezas, bloquear la compuerta de descarga, exceder la carga aprobada, o hacer que la recogida manual sea insegura. La primera estimación de planificación es por lo tanto:
Contenedores mínimos en la ventana de reposición = redondear.arriba((R × L) ÷ C)
Para un proceso alimentado por lotes, pruebe también la cantidad de lote del proveedor BSi llega una entrega con B piezas, utilice redondear.arriba(B ÷ C) contenedores para esa entrega, y luego compruebe si la estación las consume antes de la siguiente entrega. Un resultado que solo funciona en promedio pero falla durante un cambio de referencia no es un plan de línea viable.
Turn the calculation into a rotation plan
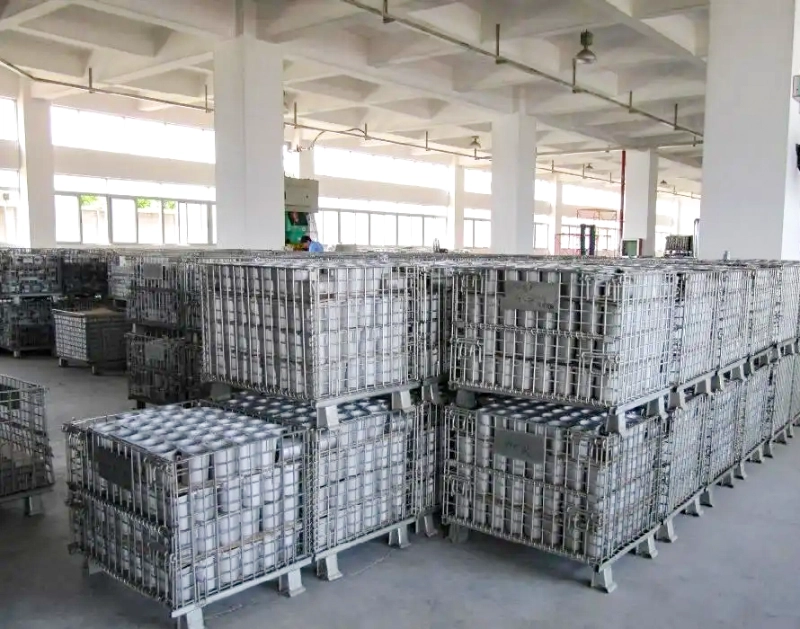
The station typically needs more than the quantity being consumed. Map the operating states: a container being picked, a container waiting to be picked, a container being replenished or inspected, and any container held for changeover or quality segregation. Do not add a fixed "standard safety cage." Instead, measure the delay and frequency that each state creates.
- High-frequency replenishment: a smaller batch can work if the route is reliable and the aisle remains clear.
- Long replenishment lead time: live rotation must cover consumption during that delay; calculate it from the measured route time.
- Frequent changeovers: size by the largest simultaneous requirement of part families, not by average daily production.
- Variable fill levels: set a maximum usable quantity for each part, especially where contact with the mesh or mixed components creates a risk of damage or sorting.
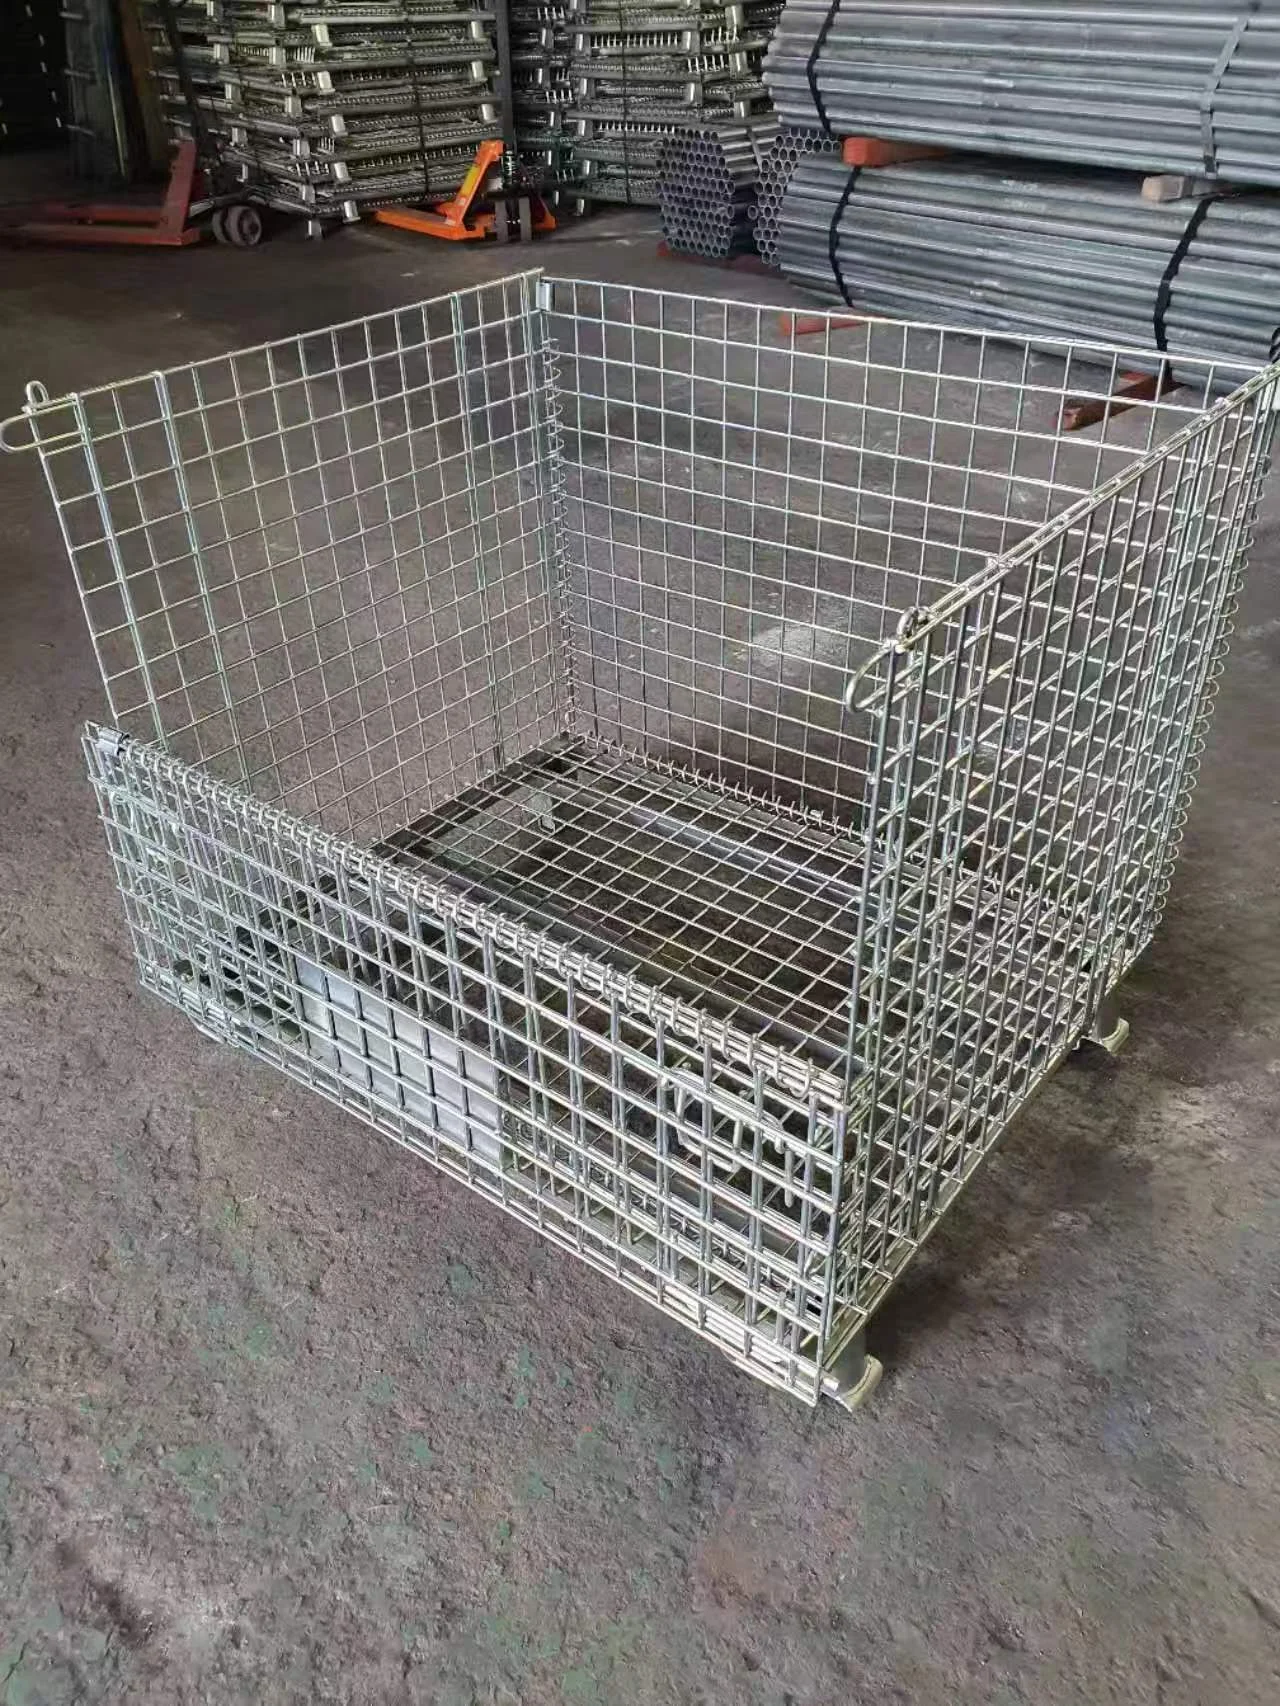
Stbox supports this rotation model because the same industrial storage cage can be handled by forklift or pallet jack in documented configurations, while a half drop gate gives access to parts on the lower level without unloading the entire cage. The gate is a flow aid, not permission to access through an unstable stack.
Let stacking limits shape the answer
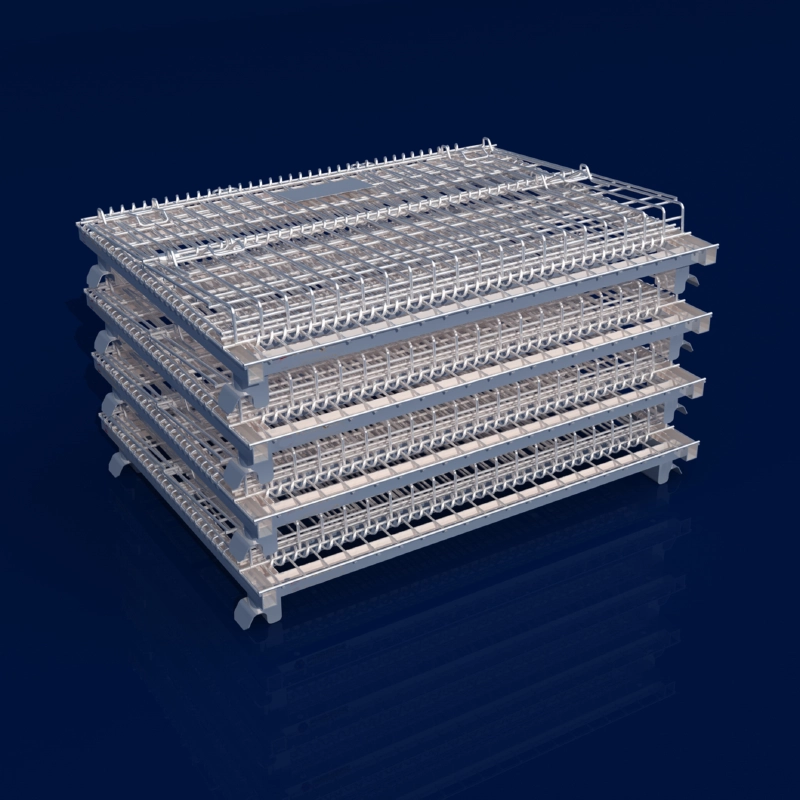
After calculating the number of active containers, test the physical storage plan. If the stacking limit of the approved project is S contenedores en altura, las posiciones mínimas en planta para almacenamiento vertical son redondear.arriba(N ÷ S)Esto es solo un cálculo de espacio en planta. En la línea, los operarios pueden necesitar el contenedor accesible a una altura, por lo que el ahorro teórico del apilamiento puede no estar disponible.
Para la configuración del proyecto documentada 13967, la tabla indica una jaula de 800 × 1200 × 890 mm, carga dinámica de 1.000 kg y apilamiento de no más de cuatro niveles, con cada jaula superior limitada a 500 kg. Estas cifras deben mantenerse vinculadas a ese plano de proyecto. Antes de liberar una pila, verifique que los pies estén completamente asentados, que la carretilla se mueva suavemente y que la carga real en cada nivel cumpla con el plan aprobado.
Ajuste la dirección de la compuerta al pasillo
La dirección de apertura y el ancho del pasillo son decisiones acopladas. Dibuje la huella del contenedor, el giro o la trayectoria de caída de la compuerta, la zona de permanencia del operario, el acceso de la transpaleta o carretilla elevadora, y el envolvente del equipo adyacente en el mismo plano. El ancho útil en línea es el ancho disponible después de restar la huella del contenedor y el envolvente de acceso requerido por las normas de EHS y manejo de materiales de la obra.
La solicitud 13967 coloca la apertura en el lado de 800 mm, pero la orientación final de la compuerta y la terminología requieren confirmación mediante plano. No infiera esa orientación a partir de una fotografía del producto. Si la compuerta mira hacia la estación, la recolección es directa, pero el contenedor puede sobresalir en la ruta del operario. Si mira hacia el pasillo de reposición, el acceso de entrega puede mejorar, pero la recolección manual puede requerir reposicionamiento. Cuando se necesita acceso por ambos lados, confirme que el diseño seleccionado realmente lo proporcione.
Use the tightest practical configuration only after a trial with the actual pallet jack, part box, operator stance, and adjacent station. A mathematically sufficient number of cages is still wrong if the half-drop gate cannot open fully or the handling equipment cannot approach squarely.
Verify the handling interface before fixing the quantity
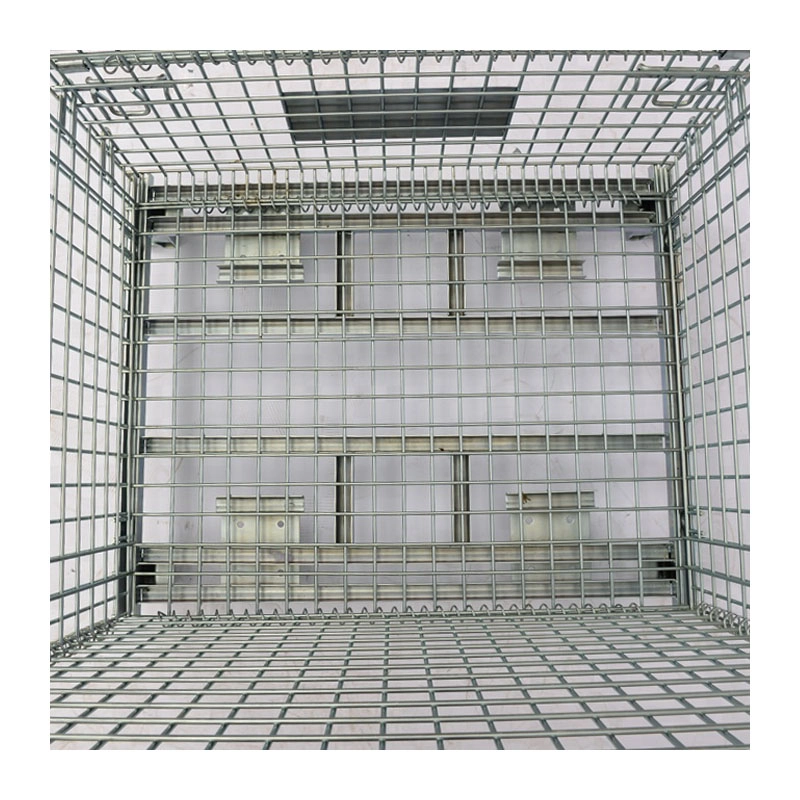
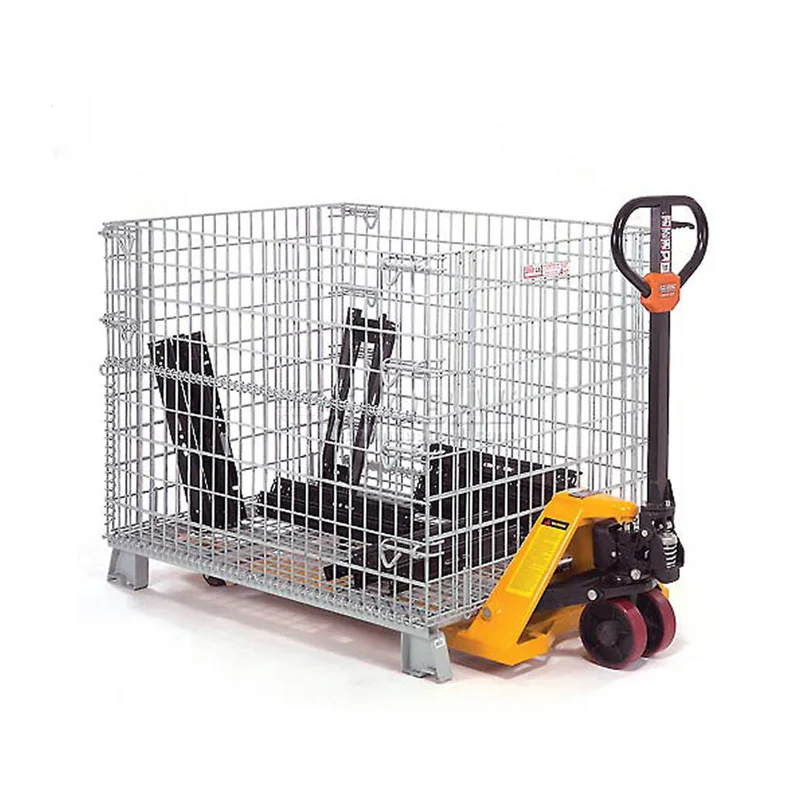
Confirm fork entry, pallet truck access, turning clearance, floor condition, and the actual route handling sequence. The Stbox image record shows pallet truck lifting and a channel-steel reinforced base, but a visual reference does not replace project-specific handling confirmation. For small or precision parts, specify whether a PP hollow sheet liner is needed to limit friction, dust, or loss through the mesh. For safety-sensitive material, evaluate a lid; for shop-floor movement, evaluate the wheeled and braked variant. These options change the useful workflow and can change the quantity or footprint.
A practical request for an online quote
Send the station takt or hourly consumption, parts per batch, useful fill per container, replenishment lead time, changeover frequency, gate-side preference, available aisle width, handling equipment, load per cage, and required stacking condition. The supplier can then separate calculated live rotation from floor layout constraint and confirm which dimensions, reinforcement, finish, and accessories belong on the selected Stbox drawing.
Not sure how many cages your in-line buffer needs?
Share your takt time and replenishment batch. We can help turn them into a wire mesh container configuration plan for your review.
Ask about your in-line buffer¿Necesita una Solución de Almacenamiento a Medida?
Hable directamente con nuestros ingenieros técnicos. Ofrecemos diseños estructurales gratuitos, evaluaciones de catálogos para cargas pesadas y cotizaciones de precios B2B rápidas.
Solicitar un Presupuesto Ahora →