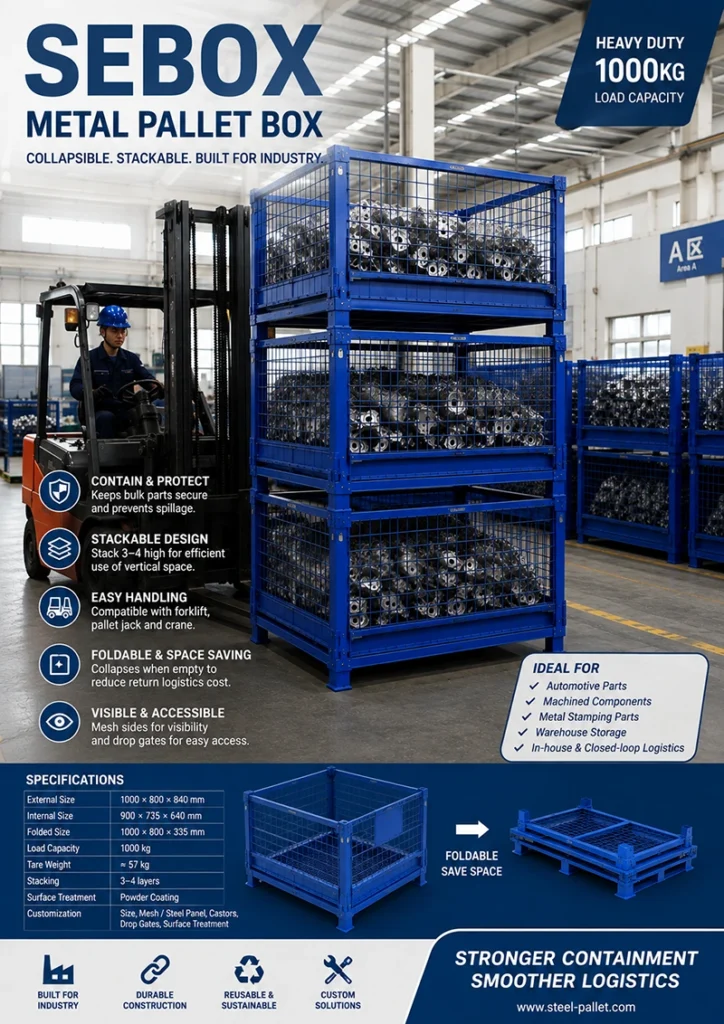
En una planta de ensamblaje automotriz, el minuto más caro del día suele ser el que nadie planificó: un soporte faltante entre el subensamblaje y la línea final, un lote de piezas estampadas que se derramó en el suelo, un montacargas esperando mientras los operadores cuentan cajas una por una. La transferencia entre estaciones es donde las pequeñas ineficiencias se acumulan hasta convertirse en paros de línea. Por eso un número creciente de plantas de autopartes están estandarizando la circulación entre estaciones en torno a una sola unidad repetible: el pallet jaula plegable.
Un pallet jaula plegable, también llamado caja pallet metálica, pallet de acero plegable o stillage de malla metálica, convierte cada lote de soportes, ejes, carcasas o subensamblajes en una carga paletizada que puede moverse con montacargas, transpaleta o tugger en un solo movimiento. Los laterales de malla de acero mantienen las piezas contenidas, permiten la inspección visual sin abrir la caja y se pliegan en plano cuando están vacíos, de modo que el volumen de retorno se reduce drásticamente.
¿Por qué estandarizar la circulación entre estaciones en torno a una sola unidad repetible?
Las líneas de ensamblaje automotriz rara vez siguen una trayectoria recta. La prensa, la celda de mecanizado, el subensamblaje, la línea final y las estaciones de inspección tienen cada una su propia huella, ancho de pasillo y equipo de elevación. Cuando las piezas se mueven entre ellas en contenedores mixtos —cajas de madera, cartones de cartón, contenedores de plástico, pallets sueltos con film estirable— cada transferencia se convierte en un trabajo personalizado: el operador debe reposicionar, recontar, reempaquetar o repaletizar la carga antes de que la siguiente estación la acepte.
Un pallet jaula plegable fija la unidad. Una huella externa (las variantes documentadas van desde 1000×800 mm hasta 1240×1015 mm) encaja en cada celda. Los pies tipo pallet aceptan montacargas, transpaleta o tugger; los postes reforzados y los marcos de esquina permiten apilar las unidades cargadas tres o cuatro de alto junto a la línea. Debido a que el mismo contenedor aparece en cada estación, el equipo de línea deja de preguntar cómo está empaquetado el lote y empieza a preguntar si el lote está completo. El contenedor mismo desaparece de la conversación, que es exactamente el objetivo de la estandarización.
El costo oculto de la manipulación manual entre estaciones
La manipulación manual parece barata hasta que se cuentan los puntos de contacto. Si un lote de soportes mecanizados se mueve a mano desde una celda CNC hasta un banco de subensamblaje, cada pieza se toca, se levanta y se deposita al menos dos veces por viaje —normalmente más, porque los operadores vuelven a agarrar, reapilar y reorientar en el banco. Cada contacto es una oportunidad de dejar caer una pieza, rayar una superficie, mezclar lotes o provocar un recuento. Multiplique eso por el número de lotes por turno y el número de estaciones en el circuito, y la transferencia manual "gratuita" es en realidad la mayor fuente individual de piezas perdidas y microparos en la línea.
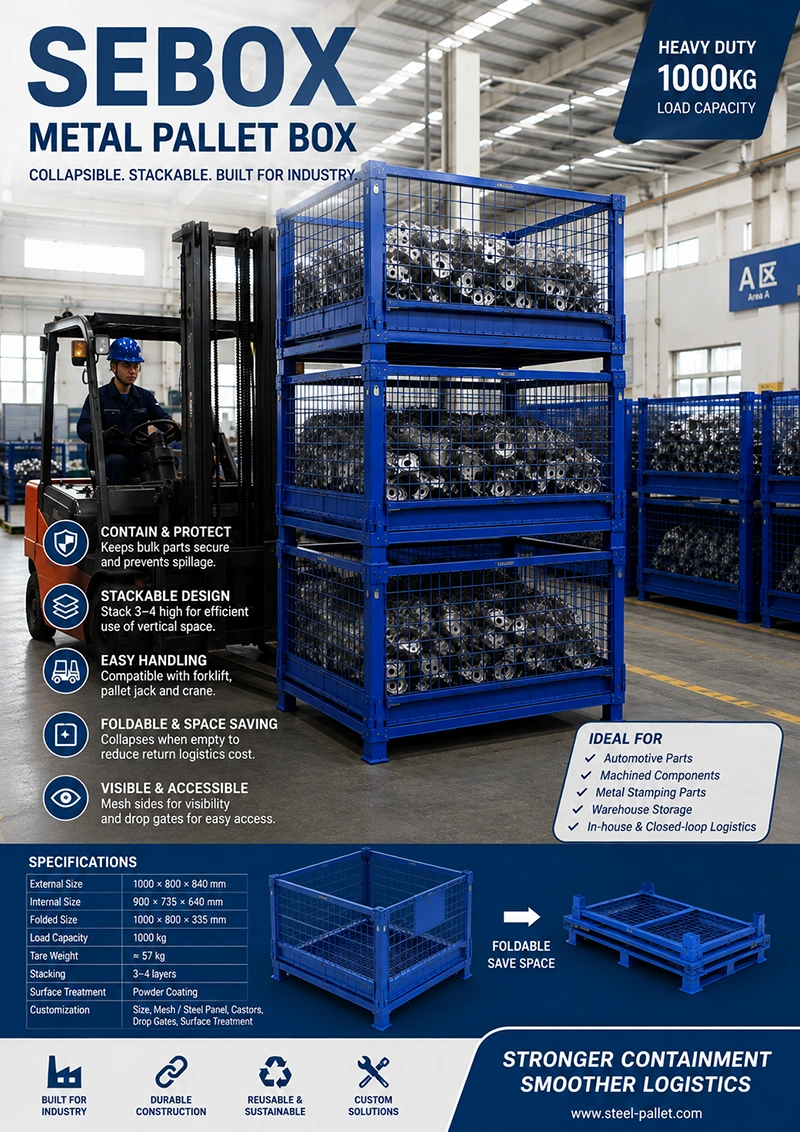
Un solo movimiento de pallet jaula plegable reemplaza esos transportes manuales con una pasada de montacargas o transpaleta. El lote llega en el mismo contenedor en el que salió, por lo que no hay reempaque, ni recuento, ni reorganización. Las variantes cargadas documentadas en nuestras fichas técnicas abarcan de 1000 kg a 1500 kg de carga uniformemente distribuida, según el SKU; lo que importa para el ingeniero de línea es que una pasada reemplaza de cinco a diez viajes manuales, y el operador que solía cargar piezas ahora está disponible para trabajo de valor agregado en la estación. La reducción en los contactos de manipulación reduce directamente los rayones, las confusiones y la carga ergonómica que impulsa el ausentismo en la transferencia entre estaciones.
Inventario visual que previene los paros de línea
La segunda causa de paros inesperados es el stock invisible. Con un cartón cerrado o un contenedor de acero sólido, un operador de línea no puede saber cuántas piezas quedan hasta que abre la tapa, levanta el divisor o inclina la caja. Para cuando la escasez es visible, la línea ya se está quedando sin suministro. Los laterales de malla abierta dan vuelta a este problema: el operador pasa junto al pallet jaula, mira a través de la malla de alambre soldado y ve el nivel de piezas al instante. Sin abrir, sin volver a cerrar, sin interrupción.
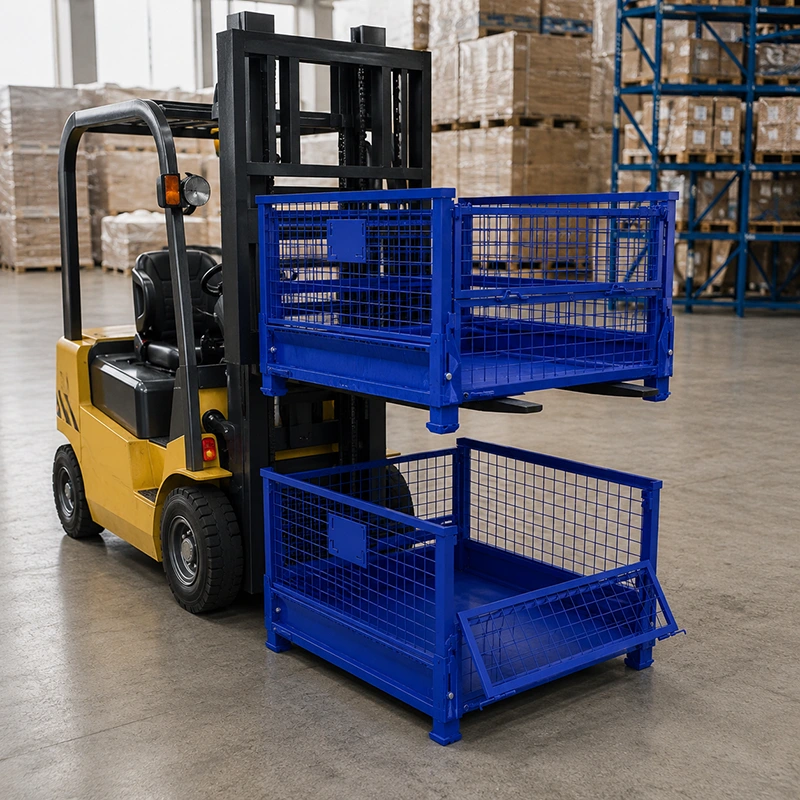
La compuerta frontal de media caída lleva esto más lejos. Incluso cuando las jaulas están apiladas tres de alto junto a la línea, el operador puede levantar el pestillo de la compuerta abatible de la unidad inferior, meter la mano y sacar una sola pieza sin desapilar la columna de arriba. Este es el patrón de acceso que hace posible una línea de apilar y alimentar: las piezas se almacenan en jaulas apiladas cerca de la estación, y la línea nunca se detiene a buscar las últimas diez piezas. Combinado con la visibilidad de la malla y una base tipo pallet que un montacargas o transpaleta puede recoger desde cualquier lado, el resultado es un circuito de circulación donde el inventario siempre es visible, siempre accesible y siempre está a un movimiento mecánico de la siguiente estación.
Dónde encaja el pallet jaula plegable en una línea automotriz
- De la prensa a la celda de mecanizado: los blanks estampados se mueven en jaulas de malla que también sirven como canastas de lavado, de modo que el mismo contenedor va de la prensa al desbarbado a la CNC sin reempaque.
- Del mecanizado CNC al subensamblaje: los ejes, carcasas y bridas terminados permanecen en la misma jaula desde la salida de la máquina hasta el banco de ensamblaje, preservando la identidad del lote.
- Del subensamblaje a la línea final: los módulos prearmados se entregan en jaulas apilables estacionadas junto a la línea, reabastecidas uno por uno mediante montacargas o tugger.
- Almacenamiento intermedio de WIP junto a la línea: las jaulas apiladas con compuertas de media caída actúan como un búfer visible y accesible del que la línea puede extraer sin detenerse.
- Retorno y almacenamiento en vacío: cuando están vacías, la misma jaula se pliega en plano —un perfil plegado documentado es de 1000×800×335 mm— de modo que los contenedores vacíos se apilan dentro de un 20GP a alta densidad y el costo de retorno cae drásticamente.
FAQ
¿Cómo mejora realmente un pallet jaula plegable la circulación entre estaciones?
Hace que cada transferencia sea una unidad y un movimiento mecánico. Las piezas salen de la estación anterior en la misma jaula en la que llegan, por lo que no hay reempaque, ni recuento, ni reorganización en la transferencia. El ingeniero de línea deja de gestionar el embalaje y empieza a gestionar el flujo.
¿Por qué importa el inventario visual para las líneas de ensamblaje automotriz?
Los laterales de malla abierta y una compuerta frontal de media caída permiten a los operarios junto a la línea ver los niveles de piezas y alcanzar el stock de la capa inferior sin desapilar ni abrir tapas. Esa visibilidad es lo que convierte un momento de parar y contar en una decisión de flujo continuo, y es la forma más directa de evitar paradas por desabastecimiento entre estaciones.
¿Necesita una Solución de Almacenamiento a Medida?
Hable directamente con nuestros ingenieros técnicos. Ofrecemos diseños estructurales gratuitos, evaluaciones de catálogos para cargas pesadas y cotizaciones de precios B2B rápidas.
Solicitar un Presupuesto Ahora →