In een autofabriek is de duurste minuut van de dag meestal degene die niemand had gepland: een ontbrekende beugel tussen de subassemblage en de eindlijn, een partij gestanste onderdelen die op de vloer is gevallen, een heftruck die wacht terwijl operators dozen één voor één tellen. De overdracht tussen stations is waar kleine inefficiënties zich opstapelen tot lijnstilstanden. Daarom standaardiseren steeds meer fabrieken voor auto-onderdelen de circulatie tussen stations rond één herhaalbaar eenheid: de opvouwbare kooipallet.
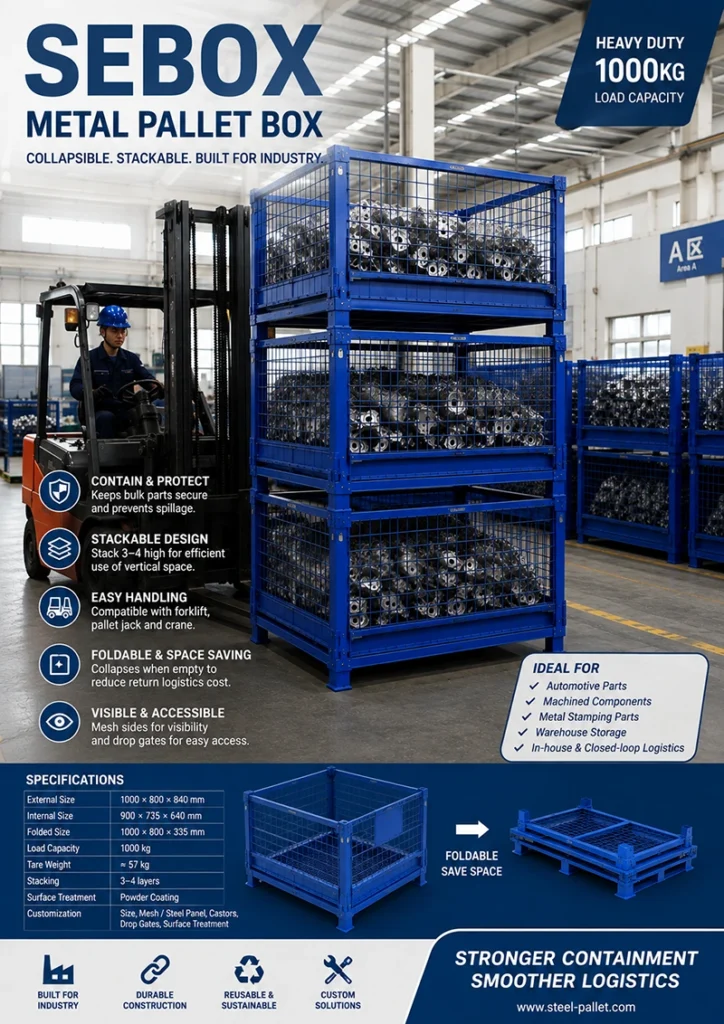
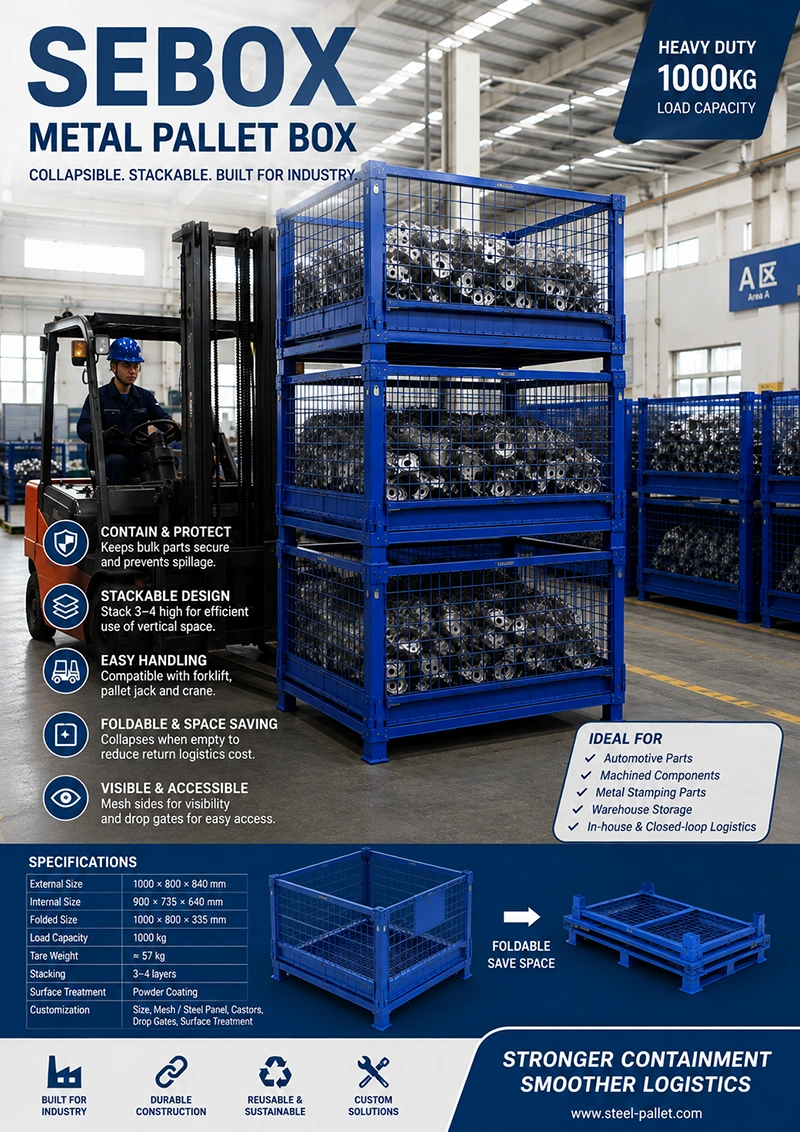
Een opvouwbare kooipallet, ook wel een metalen palletbox, opvouwbare stalen pallet of draadgaas-stillage genoemd, verandert elke partij beugels, assen, behuizingen of subassemblages in één gepalletiseerde lading die met een heftruck, palletwagen of tugger in één beweging kan worden verplaatst. Stalen gaaszijden houden onderdelen binnen, maken visuele inspectie mogelijk zonder de box te openen, en klappen plat wanneer ze leeg zijn, zodat het retourvolume drastisch daalt.
Waarom de circulatie tussen stations standaardiseren rond één herhaalbaar eenheid?
Assemblagelijnen in de auto-industrie volgen zelden een recht pad. Perserij, bewerkingscel, subassemblage, eindlijn en inspectiestations hebben elk hun eigen footprint, gangbreedte en hijsapparatuur. Wanneer onderdelen tussen hen worden verplaatst in gemengde containers — houten kratten, kartonnen dozen, plastic bakken, losse pallets met stretchfolie — wordt elke overdracht een maatwerkklus: de operator moet de lading herpositioneren, hertellen, herverpakken of opnieuw palletiseren voordat het volgende station deze accepteert.
Een opvouwbare kooipallet legt de eenheid vast. Eén externe footprint (gedocumenteerde varianten variëren van 1000×800 mm tot 1240×1015 mm) past in elke cel. Palletvoeten accepteren een heftruck, palletwagen of tugger; versterkte stijlen en hoekframes laten beladen eenheden drie of vier hoog naast de lijn stapelen. Omdat dezelfde container op elk station verschijnt, stopt het lijnzijde-team met vragen hoe de partij is verpakt en begint het te vragen of de partij compleet is. De container zelf verdwijnt uit het gesprek, en dat is precies het doel van standaardisatie.
De verborgen kosten van handmatige handling tussen stations
Handmatige handling lijkt goedkoop tot je de contactpunten telt. Als een partij bewerkte beugels met de hand van een CNC-cel naar een subassemblagebank wordt verplaatst, wordt elk onderdeel minstens twee keer per rit aangeraakt, opgetild en neergezet — doorgaans vaker, omdat operators opnieuw vastpakken, opstapelen en richten op de bank. Elke aanraking is een kans om een onderdeel te laten vallen, een oppervlak te krassen, partijen te mengen of een hertelling te veroorzaken. Vermenigvuldig dat met het aantal partijen per dienst en het aantal stations in de lus, en de "gratis" handmatige overdracht is in werkelijkheid de grootste bron van verloren onderdelen en micro-stilstanden op de lijn.
Eén verplaatsing met een opvouwbare kooipallet vervangt die handmatige dragers door één doorgang met heftruck of palletwagen. De partij arriveert in dezelfde container waarin ze vertrok, dus geen herverpakking, geen hertelling, geen herschikking. Beladen varianten gedocumenteerd in onze technische bladen variëren van 1000 kg tot 1500 kg gelijkmatig verdeelde belasting, afhankelijk van de SKU; wat telt voor de lijnengineer is dat één doorgang vijf tot tien handmatige ritten vervangt, en de operator die voorheen onderdelen droeg nu beschikbaar is voor waardetoevoegend werk bij het station. De vermindering van handling-contactpunten vermindert direct krassen, verwisselingen en de ergonomische belasting die verzuim bij overdracht tussen stations veroorzaakt.
Visuele voorraad die lijnstilstanden voorkomt
De tweede oorzaak van onverwachte stilstanden is onzichtbare voorraad. Met een gesloten kartonnen doos of een massieve stalen bak kan een lijnzijde-operator niet zien hoeveel onderdelen er nog zijn totdat hij het deksel opent, de scheidingswand optilt of de box kantelt. Tegen de tijd dat het tekort zichtbaar is, verhongert de lijn al. Open gaaszijden draaien dit probleem om: de operator loopt langs de kooipallet, kijkt door het gelaste draadgaas en ziet het onderdeelniveau onmiddellijk. Geen openen, geen sluiten, geen onderbreking.
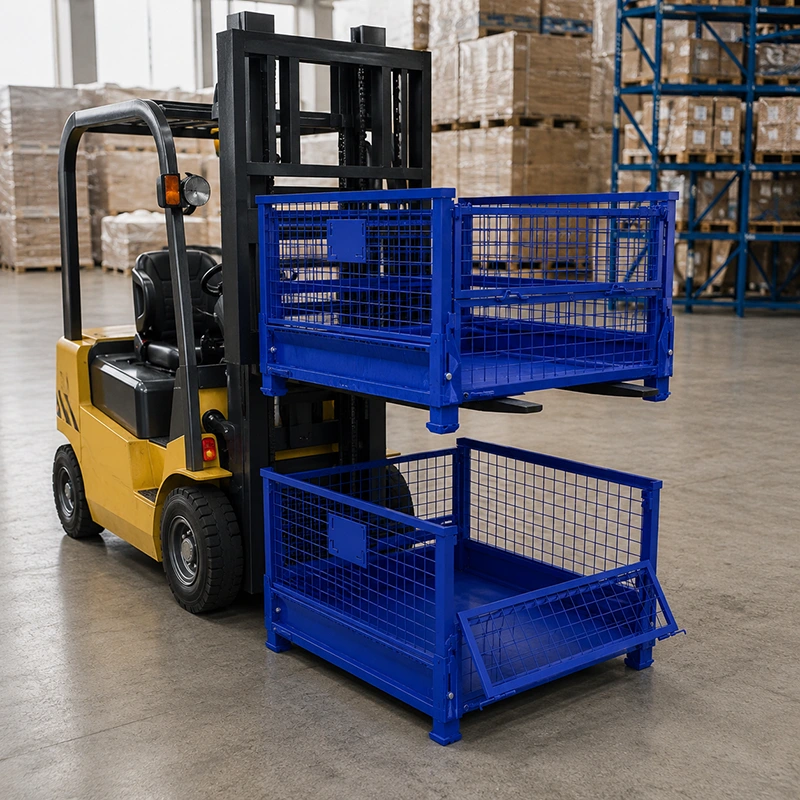
De half-klap voordeur gaat hierin verder. Zelfs wanneer kooien drie hoog naast de lijn zijn gestapeld, kan de operator de vergrendeling van de klapdeur op de onderste eenheid optillen, naar binnen reiken en één enkel onderdeel pakken zonder de kolom erboven te ontstapelen. Dit is het toegangspatroon dat een stapel-en-voedingslijn mogelijk maakt: onderdelen worden gebufferd in gestapelde kooien nabij het station, en de lijn stopt nooit om de laatste tien stuks te zoeken. Gecombineerd met de gaaszichtbaarheid en een palletachtige basis die een heftruck of palletwagen vanaf elke zijde kan oppakken, is het resultaat een circulatielus waarin voorraad altijd zichtbaar, altijd bereikbaar en altijd één mechanische beweging verwijderd is van het volgende station.
Waar de opvouwbare kooipallet past in een autolijn
- Perserij naar bewerkingscel: gestanste platen bewegen in gaaskooien die tevens dienen als wasmanden, zodat dezelfde container van pers naar ontbramen naar CNC gaat zonder herverpakking.
- CNC-bewerking naar subassemblage: afgewerkte assen, behuizingen en flenzen blijven in dezelfde kooi van machine-uitvoer tot assemblagebank, waardoor partij-identiteit behouden blijft.
- Subassemblage naar eindlijn: vooraf samengestelde modules worden geleverd in stapelbare kooien die naast de lijn staan, één-op-één aangevuld per heftruck of tugger.
- Lijnzijde WIP-buffering: gestapelde kooien met half-klap deuren fungeren als een zichtbare, bereikbare buffer waaruit de lijn kan putten zonder te stoppen.
- Retourrit en lege opslag: wanneer leeg klapt dezelfde kooi plat — één gedocumenteerd opgevouwen profiel is 1000×800×335 mm — zodat lege containers met hoge dichtheid in een 20GP stapelen en de kosten van de retourrit scherp dalen.
FAQ
Hoe verbetert een opvouwbare kooipallet daadwerkelijk de circulatie tussen stations?
Het maakt elke overdracht één eenheid en één mechanische beweging. Onderdelen verlaten het vorige station in dezelfde kooi waarin ze aankomen, dus geen herverpakking, geen hertelling en geen herschikking bij de overdracht. De lijnengineer stopt met het beheren van verpakking en begint met het beheren van flow.
Waarom is visuele voorraad belangrijk voor assemblagelijnen in de auto-industrie?
Open mazen aan de zijkanten en een half-wegklapbare voorpoort laten lijnoperators partniveaus zien en geven toegang tot voorraad op de onderste laag zonder te hoeven unstapelen of deksels te openen. Die zichtbaarheid is wat een stop-en-tel-moment omzet in een continu-stroombeslissing, en het is de meest directe manier om starvation-stops tussen stations te voorkomen.
Heeft u een op maat gemaakte opslagoplossing nodig?
Spreek rechtstreeks met onze technische ingenieurs. Wij bieden gratis constructieontwerpen, evaluaties van zwaar belaste catalogi en snelle B2B-prijsopgaven.
Vraag nu een offerte aan →