Entre dos puestos de ensamblaje, la distancia suele ser corta, pero el coste no lo es. Las piezas fundidas sueltas, los cuerpos mecanizados y los soportes prensados salen de un puesto en una caja o en un palé abierto, se cuentan, se transportan, se depositan, se esperan y luego se levantan una por una hasta el siguiente útil. Cada uno de esos pasos es un evento de manipulación que consume mano de obra y crea la posibilidad de que una pieza caiga, se mezcle con otro lote o sufra daños contra el suelo.
La alternativa es dejar de tratar la transferencia como un problema de material suelto. Una jaula-paleta plegable cambia la unidad de trabajo: el lote sale de un puesto ya dentro de un contenedor de acero rígido, paletizado y apilable que una carretilla elevadora o transpaleta mueve en una sola maniobra, y el siguiente puesto extrae las piezas de ella sin necesidad de desempacar. Este artículo explica cómo se diseña ese circuito cerrado entre puestos, qué cuesta seguir haciéndolo manualmente y en qué condiciones una jaula-paleta es el contenedor equivocado para el trabajo.
Por qué la transferencia entre puestos necesita una unidad fija, no cualquier contenedor que esté a mano
La logística de la línea de ensamblaje depende de una geometría repetible. El ancho del pasillo, la huella en línea, la distancia entre horquillas, el nivel de viga del bastidor y el radio de giro del muelle se planifican en torno a un sobre de carga estándar. Una caja suelta que cambia de tamaño cada turno rompe esa planificación: el mismo lote puede ocupar una huella diferente el lunes y el miércoles, y una pila de contenedores dispares no se puede planificar en absoluto. Una jaula-paleta fija cuatro cosas a la vez: huella exterior, espacio interior útil, entrada en la base y tara. Eso le da al ingeniero de línea algo sobre lo que diseñar: una posición en el suelo por carga, una entrada de horquilla por movimiento, una huella vacía cuando el contenedor está plegado.
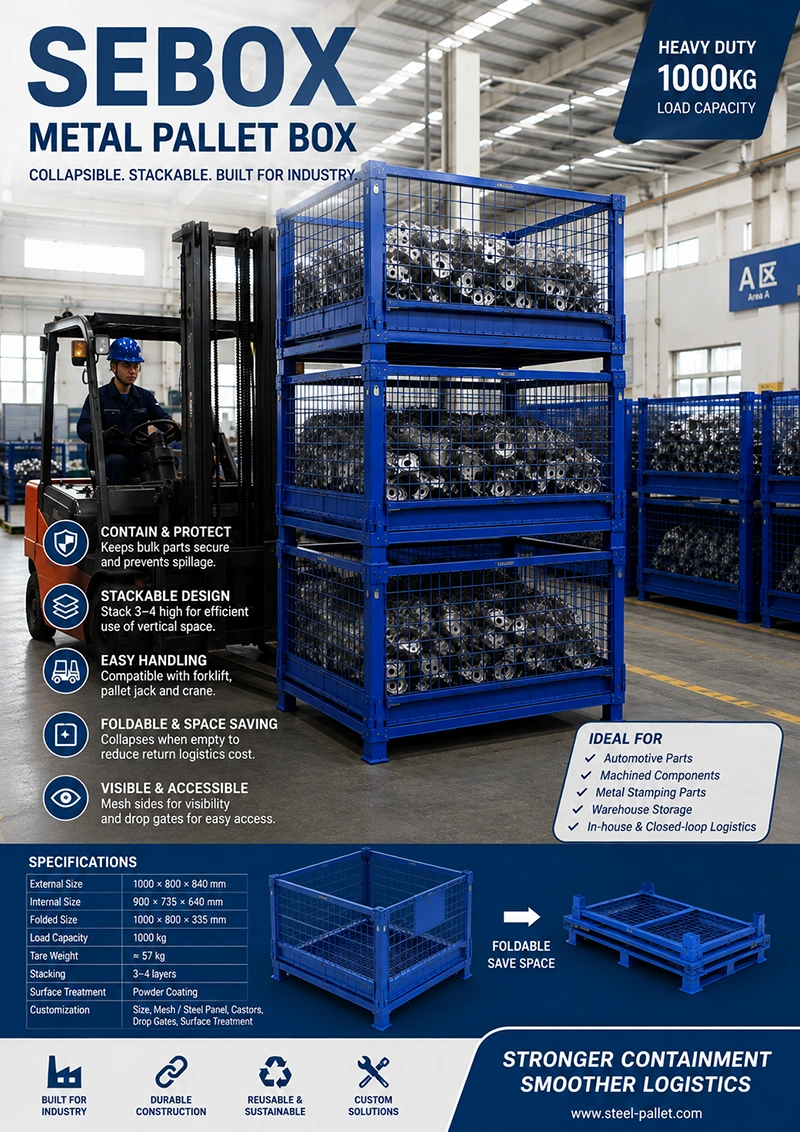
La cifra de carga en la imagen de un producto no es una clasificación para toda la serie. La familia Sebox está documentada con al menos tres variantes diferenciadas: una con una carga de diseño de 1000 kg y una altura plegada de 335 mm, otra con 1300 kg distribuidos uniformemente, y otra con 1500 kg distribuidos uniformemente, sobre diferentes huellas exteriores y pesos. Qué cifra se aplica a su línea está fijado en el plano aprobado para esa referencia, junto con el espesor de la placa base, el perfil del tubo y el tipo de panel.
Dónde se acumula realmente el coste de la manipulación manual
La transferencia manual rara vez es un coste único grande. Es una cadena de pequeños costes, y la cadena se repite una vez por lote por turno. Una entrega típica de piezas sueltas entre una célula de mecanizado y un banco de ensamblaje contiene los siguientes eventos: recoger las piezas de la salida de la máquina; colocarlas en una caja; apilar o transportar la caja; depositarla en el puesto; esperar a que haya un operario libre; sacar las piezas y colocarlas en el útil; devolver la caja vacía. Seis o siete toques, cada uno con su propio riesgo de una pieza que se cae, un lote mezclado y una lesión por alcance y flexión, y cada uno absorbiendo un minuto de operario que no aporta nada al producto.
Unitizar el lote reduce la cadena a un movimiento mecánico más una recogida. El contenedor se carga una vez en el lado de suministro, se mueve como una sola carga con carretilla elevadora o transpaleta, y se coloca en el siguiente puesto a la altura de trabajo. El operario toca la pieza dos veces —una al meterla en el contenedor y otra al sacarla— en lugar de seis. Nada en ese cálculo es un porcentaje fijo de ahorro; la cifra real depende del tamaño de su lote, la distancia entre sus puestos y su gestión actual de cajas, por lo que el cambio debería medirse en un circuito antes de implantarlo en toda la planta.
El inventario visual es lo que mantiene la línea en marcha
La parada de línea suele comenzar como una sorpresa: el puesto se quedó sin piezas porque nadie lo vio venir, porque el lote estaba dentro de un contenedor cerrado al fondo de una pila, o porque la pieza no se podía contar sin descargar. Los laterales de malla responden directamente al problema de visibilidad: un supervisor que recorre el pasillo puede leer el nivel de llenado, la forma de las piezas y la mezcla de lotes a través del panel, y un contenedor bajo se ve antes de convertirse en una llamada andon. Esa es la razón práctica por la que las plantas de ensamblaje colocan malla en lugar de chapa de acero en línea.
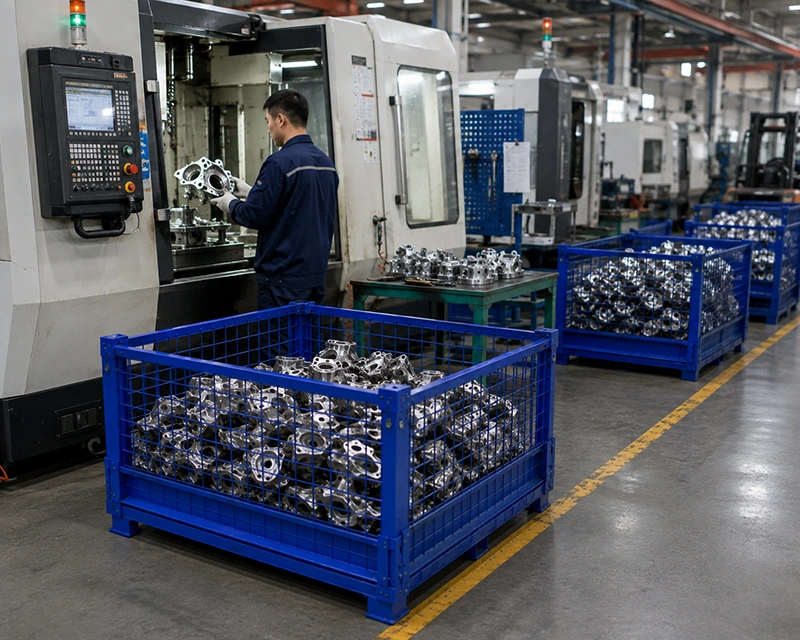
La visibilidad tiene límites que conviene dejar claros de antemano. La malla permite ver una pieza grande y uniforme; no permite contar un montón de piezas pequeñas sueltas a través del panel, ni detiene el paso de viruta, polvo o niebla de refrigerante. Tampoco ayuda si el contenedor está enterrado en la tercera capa de una pila, por lo que la cara de la compuerta importa tanto como el panel. Una compuerta frontal de media caída, documentada en varias configuraciones Sebox, permite al operario soltar la mitad superior del panel frontal, abatirla, tomar la pieza y volver a cerrarla mientras el contenedor permanece en la pila. Usados conjuntamente —malla para ver, compuerta para alcanzar— el puesto puede reabastecerse y picking realizarse sin necesidad de desmontar la pila para acceder.
Hacer que el circuito mecánico funcione: entrada en la base, movilidad y retorno en vacío
Un circuito cerrado tiene tres estados: cargado, vacío y en tránsito. La base decide los dos primeros. Las bases Sebox están documentadas con patas y huecos compatibles con carretilla elevadora, con entrada por cuatro lados en algunas configuraciones, de modo que el contenedor puede abordarse desde el pasillo donde realmente se encuentra en lugar de uno teórico. Cuando el circuito es corto y plano, las ruedas y un brazo de remolque aparecen en configuraciones documentadas y fotografiadas, convirtiendo el contenedor en una unidad móvil que un operario puede empujar desde la celda hasta el banco sin necesidad de un camión; esa opción debe especificarse por SKU, porque tanto la capacidad de las ruedas como el estado del suelo influyen en ella.
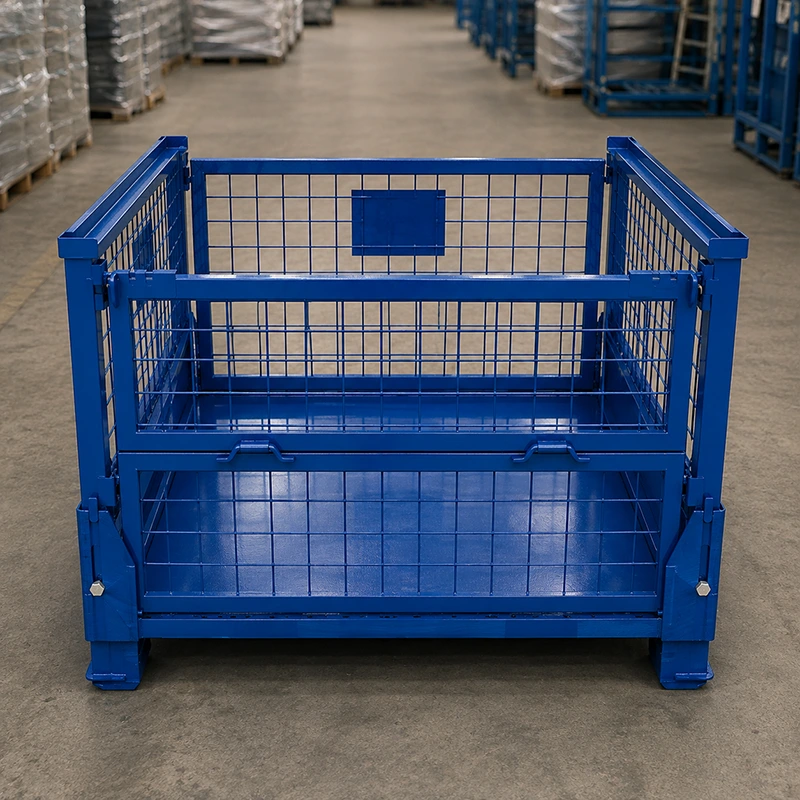
El estado vacío es donde un contenedor de acero fijo pierde dinero si está mal diseñado. El plegado lo resuelve: la Variante C documentada se pliega hasta un perfil de 1000 × 800 × 335 mm desde una altura de trabajo de 840 mm, y la variante de 1220 × 1015 mm también se pliega hasta 335 mm. Estas son cifras específicas de cada variante, no una regla de la familia, pero el principio se mantiene en toda la gama: una caja vacía que se apila plana retorna en una fracción del volumen que ocupaba cargada, que es lo que hace que un circuito cerrado entre estaciones sea más económico que un flujo de envases de un solo uso.
Condiciones en las que una jaula-paleta no es la respuesta correcta
Una jaula-paleta es un dispositivo de contención para piezas que regresan en circuito, y debe rechazarse cuando ese no es el caso. Las siguientes condiciones requieren una especificación diferente o un producto diferente, y deben resolverse antes de emitir cualquier cotización:
- Piezas más pequeñas que la apertura de la malla, o piezas que generan viruta fina: la malla por sí sola deja escapar el material. Especifique paneles de acero macizo, un revestimiento o una combinación de base y compuerta en lugar de un contenedor totalmente de malla.
- Un tramo de exportación de un solo uso sin circuito de retorno: si el contenedor nunca regresa, el plegado y la reutilización no aportan nada, y es probable que el envase de un solo uso sea más económico por envío.
- Reclamaciones de apilamiento más allá del plano: las fuentes documentadas dan una recomendación de 3-4 capas para una variante y una altura máxima de apilamiento de 5 m para otra. Ambas dependen de la configuración y del sitio, por lo que el número de capas, la carga total permitida sobre el contenedor inferior y el estado del suelo o de la estantería deben confirmarse para su SKU.
- Suposiciones de carga tomadas de una imagen: una cifra de un cartel, como 1000 kg, pertenece a la variante para la que está impresa. La carga uniformemente distribuida y la carga de impacto por caída de una pieza fundida son casos diferentes y no son intercambiables.
- Servicio corrosivo, húmedo o a la intemperie: el acabado estándar es un recubrimiento en polvo o pintura spray, con opciones de galvanizado y acero inoxidable listadas en la tabla de personalización, pero no asignadas a cada variante. El uso en exteriores o en ambientes de lavado necesita que esa asignación se confirme.
- Adquisición basada en certificaciones: Gitterbox es un término de búsqueda europeo sólido y una referencia de tamaño útil, pero aquí es un descriptor, no un certificado de conformidad evidenciado. Los compradores que necesiten documentación de conformidad formal deben plantearlo como un requisito explícito en lugar de asumirlo a partir del nombre del producto.
Qué incluir en el requisito de línea
Un proveedor no puede dimensionar un circuito de jaulas-paleta a partir de la frase "necesitamos algunas jaulas". El circuito lo definen sus datos. Envíe la lista de piezas con sus pesos y la dimensión mayor, la cantidad por lote por estación por turno, la altura de trabajo de la cara de picking en ambos extremos, la carretilla elevadora o transpaleta que pretende utilizar y la separación de sus horquillas, el espacio disponible en línea incluyendo el pasillo de aproximación, el número de capas que desea apilar y qué se sitúa encima del contenedor inferior, la ruta de retorno en vacío y su vehículo, y el requisito de acabado o lavado. Con esos datos, el contenedor puede configurarse: tipo de panel cara por cara, disposición de la compuerta, entrada de la base, especificación de ruedas y tamaño plegado para envío, y la cifra de carga puede fijarse en un plano que el ingeniero de línea apruebe.
Para dar el siguiente paso, revise el esquema de transferencia entre estaciones para jaulas-paleta plegables, o envíe su requisito de línea con la lista de piezas y el layout de las estaciones para que el circuito pueda cotizarse con sus propios números en lugar de con un promedio de catálogo.
Dónde encaja esta configuración
- Celdas de mecanizado y talleres de CNC que dirigen lotes de piezas terminadas a un banco de ensamblaje posterior.
- Líneas de subensamblaje automotriz donde las piezas fundidas y prensadas deben llegar al util en una cantidad y orientación conocidas.
- Almacenamiento intermedio de producto en proceso entre operaciones, con ruedas opcionales cuando el desplazamiento es corto y el suelo es plano.
- Plantas que necesitan el mismo contenedor para trabajar en línea, en apilamiento en bloque en almacén y en un contenedor de exportación en el tramo de retorno.
Frequently asked questions
¿Puede un solo diseño de jaula-paleta servir para cada estación de la línea?
Solo si la envolvente de la pieza y la cantidad por lote son realmente similares. Una sola huella simplifica la planificación de carretillas y layout, pero la capacidad de carga, el tipo de panel y la disposición de la compuerta deben seguir siendo válidos para la pieza más pesada de cada estación. Donde una celda procesa piezas fundidas grandes y la siguiente procesa piezas pequeñas, suele ser más económico utilizar dos configuraciones de la misma familia que forzar un contenedor sobredimensionado a pasar por ambas.
¿Necesito una puerta de media caída en cada cara?
No. Se necesita acceso donde se realiza la recolección, que en la mayoría de los diseños es una cara orientada al pasillo o a la posición del operario. Colocar puertas en todas las caras añade costo y herrajes sin incrementar el rendimiento. La excepción es un contenedor que se rota durante el circuito, en cuyo caso vale la pena especificar dos caras opuestas con acceso.
¿Cómo confirmo la altura de apilado antes de comprar?
Solicite el plano aprobado para su referencia (SKU) exacta y verifique tres cifras conjuntamente: la carga permitida dentro de un contenedor, la carga total permitida que descansa sobre el contenedor inferior y la altura máxima de apilado permitida para la condición de piso o estantería en su sitio. Las recomendaciones publicadas para la familia difieren porque las variantes difieren; el plano es el único documento que vincula la respuesta con su contenedor.
¿Necesita una Solución de Almacenamiento a Medida?
Hable directamente con nuestros ingenieros técnicos. Ofrecemos diseños estructurales gratuitos, evaluaciones de catálogos para cargas pesadas y cotizaciones de precios B2B rápidas.
Solicitar un Presupuesto Ahora →