Entre duas estações de montagem, a distância costuma ser curta e o custo nem tanto. Peças fundidas soltas, carcaças usinadas e suportes prensados saem de uma estação em uma caixa ou sobre um palete aberto, são contados, transportados, colocados no chão, ficam em espera e depois são elevados peça por peça até a próxima fixação. Cada uma dessas etapas é um evento de manuseio que consome tempo de mão de obra e cria uma chance de a peça cair, ser misturada com outro lote ou ser danificada contra o piso.
A alternativa é parar de tratar a transferência como um problema de material solto. Um palete com gaiola dobrável muda a unidade de trabalho: o lote sai de uma estação já dentro de um contêiner de aço rígido, paletizado e empilhável que uma empilhadeira ou transpalete move em um único movimento, e a próxima estação retira as peças dele sem desembalar. Este artigo descreve como esse loop fechado é projetado entre estações, o custo de continuar fazendo isso manualmente e as condições em que um palete com gaiola é o contêiner errado para o trabalho.
Por que a Transferência Entre Estações Precisa de uma Unidade Fixa, Não de Qualquer Contêiner Próximo
A logística da linha de montagem depende de geometria repetível. Largura do corredor, área ocupada ao lado da linha, espaçamento dos garfos da empilhadeira, nível da viga do rack e raio de giro do cais são todos planejados em torno de um envelope de carga padrão. Uma caixa solta que muda de tamanho a cada turno quebra esse planejamento: o mesmo lote pode ocupar uma área diferente na segunda e na quarta-feira, e uma pilha de contêineres incompatíveis não pode ser planejada de forma alguma. Um palete com gaiola fixa quatro coisas de uma vez — área externa, vão interno, entrada da base e tara. Isso dá ao engenheiro de linha algo para projetar: uma posição no chão por carga, uma entrada de garfo por movimento, uma área vazia quando o contêiner está dobrado.
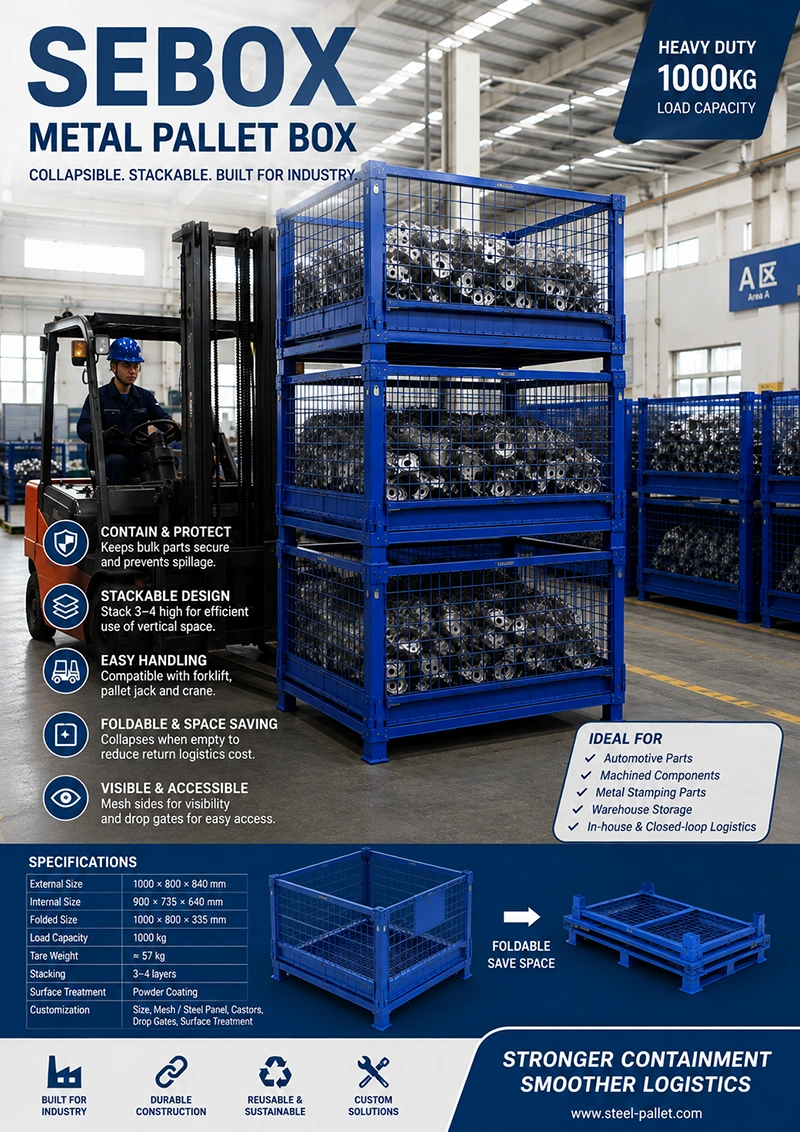
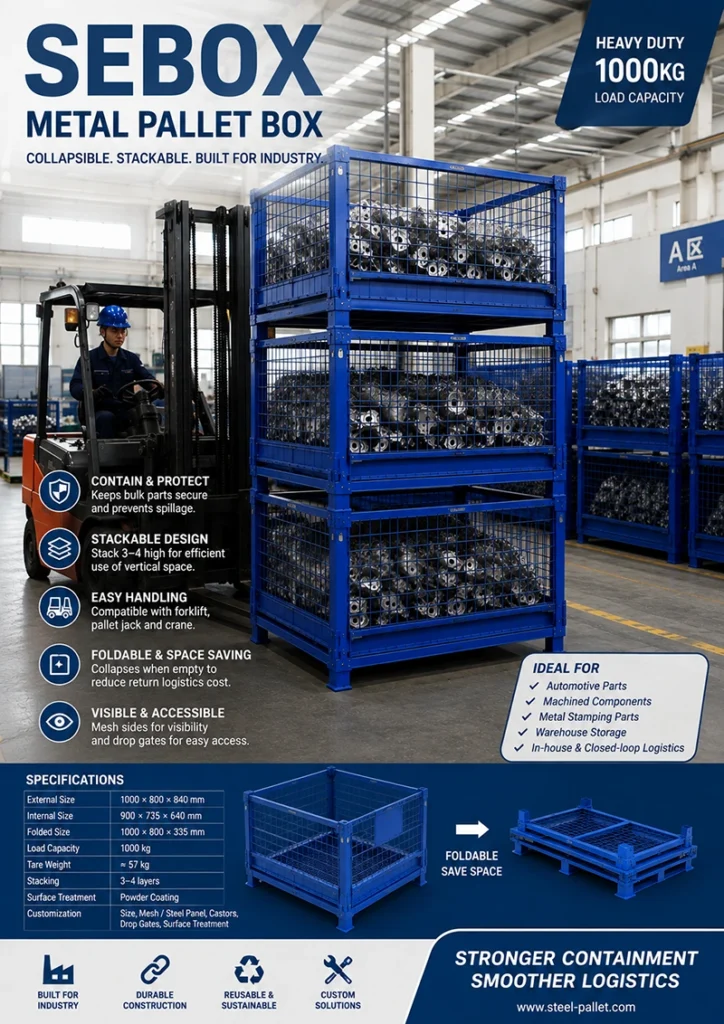
A figura de carga em uma imagem do produto não é uma classificação para toda a série. A família Sebox é documentada com pelo menos três variantes distintas — uma com carga de projeto de 1000 kg e altura dobrada de 335 mm, uma com 1300 kg uniformemente distribuídos e uma com 1500 kg uniformemente distribuídos, em diferentes áreas externas e pesos. Qual número se aplica à sua linha está fixado no desenho aprovado daquele SKU, junto com a espessura da placa da base, o perfil do tubo e o tipo de painel.
Onde o Custo do Manuseio Manual Realmente se Acumula
A transferência manual raramente é um grande custo. É uma cadeia de pequenos custos, e a cadeia se repete uma vez por lote por turno. Uma transferência típica de peças soltas entre uma célula de usinagem e uma bancada de montagem contém os seguintes eventos: retirar as peças da saída da máquina; colocar em uma caixa; empilhar ou carregar a caixa; colocá-la na estação; esperar por um operador livre; retirar as peças e colocá-las na fixação; devolver a caixa vazia. Seis ou sete toques, cada um com seu próprio risco de peça caída, lote misturado e lesão por alcance e flexão, e cada um absorvendo um minuto do operador que não agrega nada ao produto.
Unitizar o lote reduz a cadeia a um movimento mecânico mais uma coleta. O contêiner é carregado uma vez no lado do fornecimento, movido como uma carga por empilhadeira ou transpalete e posicionado na próxima estação na altura de trabalho. O operador toca na peça duas vezes — uma para dentro do contêiner, outra para fora — em vez de seis vezes. Nada nesse cálculo é uma porcentagem fixa de economia; o número real depende do tamanho do seu lote, do espaçamento das suas estações e do manuseio atual de caixas, e é por isso que a mudança deve ser medida em um loop antes de ser implementada em toda a fábrica.
O Inventário Visual é o que Impede a Linha de Parar
A parada da linha geralmente começa como uma surpresa: a estação secou porque ninguém viu chegando, porque o lote estava dentro de uma lixeira fechada no fundo de uma pilha, ou porque a peça não pôde ser contada sem ser descarregada. Laterais em malha de arame respondem ao problema de visibilidade diretamente — um supervisor caminhando pelo corredor consegue ler o nível de preenchimento, o formato da peça e a mistura de lotes pelo painel, e um contêiner baixo fica visível antes de se tornar uma chamada de andon. Essa é a razão prática pela qual as fábricas de montagem colocam malha em vez de chapa de aço ao lado da linha.
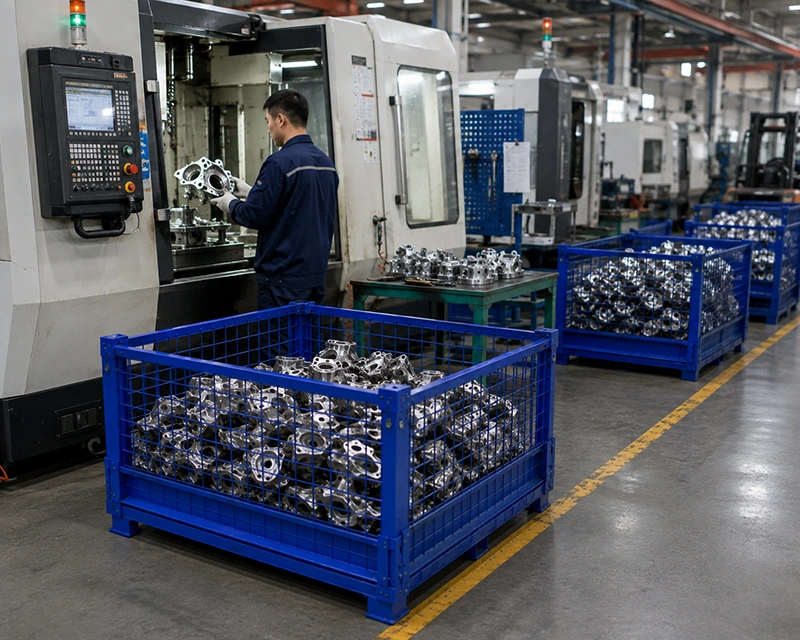
A visibilidade tem limites que devem ser declarados desde o início. A malha permite ver uma peça grande e uniforme; ela não permite contar um monte de peças pequenas soltas pelo painel, e não impede a passagem de cavacos, poeira ou névoa de fluido de corte. Também não ajuda se o contêiner estiver enterrado na terceira camada de uma pilha — por isso a face da portinhola importa tanto quanto o painel. Uma portinhola frontal com meia-queda, documentada em várias configurações Sebox, permite que um operador destrave a metade superior do painel frontal, articule para baixo, retire a peça e feche novamente enquanto o contêiner permanece na pilha. Usados em conjunto — malha para ver, portinhola para alcançar — a estação pode ser reabastecida e coletada sem desmontar a pilha para acesso.
Fazendo o Loop Mecânico Funcionar: Entrada da Base, Mobilidade e o Retorno Vazio
Um loop fechado tem três estados: carregado, vazio e em trânsito. A base decide os dois primeiros. As bases Sebox são documentadas com pés e cavidades compatíveis com empilhadeira, com entrada em quatro direções em algumas configurações, para que o contêiner possa ser abordado a partir do corredor onde ele realmente está, em vez de um corredor teórico. Onde o loop é curto e plano, rodízios e uma barra de reboque aparecem em configurações documentadas e fotografadas, transformando o contêiner em uma unidade móvel que um operador pode empurrar da célula até a bancada sem um caminhão; essa opção precisa ser especificada por SKU, porque a capacidade dos rodízios e a condição do piso afetam ambas as opções.
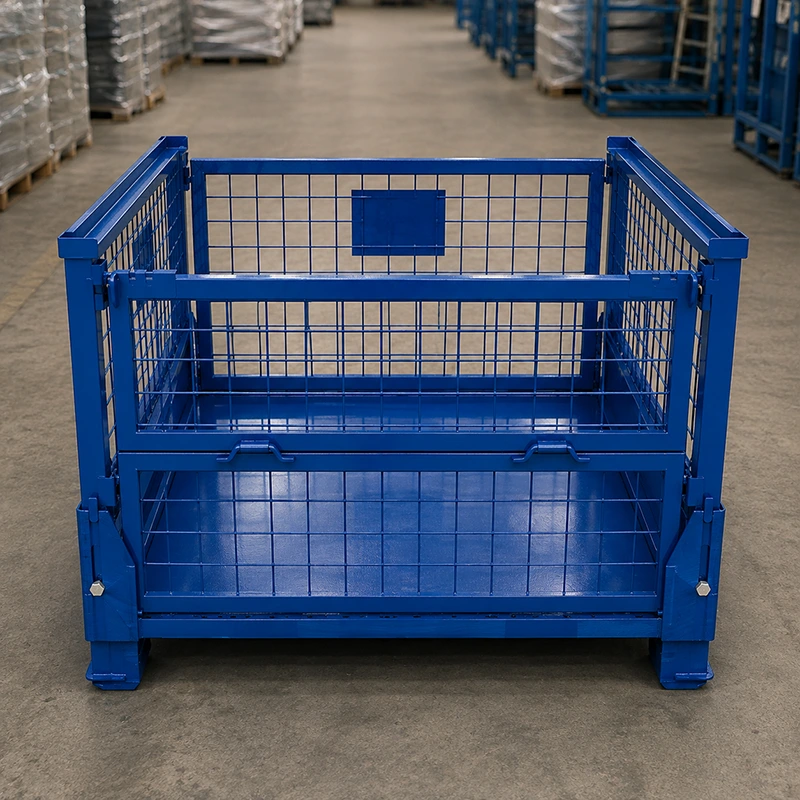
The empty state is where a fixed steel container loses money if it is poorly designed. Folding solves this: the documented Variant C folds to a 1000 × 800 × 335 mm profile from a usable height of 840 mm, and the 1220 × 1015 mm variant folds to 335 mm as well. These are variant-specific numbers, not a family rule, but the principle applies across the range — an empty box that stacks flat returns in a fraction of the cube it occupied loaded, which is what makes a closed loop between stations cheaper than a one-way packaging flow.
Conditions Where a Pallet Cage Is Not the Right Answer
A pallet cage is a containment device for parts that return in a loop, and it should be declined where that is not the case. The following conditions require a different specification or a different product, and must be resolved before any quotation is issued:
- Parts smaller than the mesh opening, or parts that produce fine swarf: mesh alone lets material escape. Specify solid steel panels, a liner, or a mixed base-and-gate arrangement instead of a fully meshed container.
- A one-way export leg with no return loop: if the container never comes back, folding and reuse buy nothing, and single-use packaging is likely cheaper per shipment.
- Stacking claims beyond the drawing: documented sources give a 3–4 high recommendation for one variant and a 5 m maximum stack height for another. Both are configuration- and site-dependent, so the layer count, the permitted total load on the bottom container, and the floor or rack condition must be confirmed for your SKU.
- Load assumptions taken from a photo: a poster number such as 1000 kg belongs to the variant it was printed for. Uniformly distributed load and impact load from a dropped casting are different cases and are not interchangeable.
- Corrosive, wet or uncovered service: the standard finish is a powder or spray coating, with galvanized and stainless options listed in the customization table but not mapped to each variant. Outdoor or wash-down service requires that mapping to be confirmed.
- Certification-led buying: Gitterbox is a strong European search term and a useful size reference, but it is a descriptor here, not a proven certificate of compliance. Buyers who need formal compliance documentation should raise it as an explicit requirement rather than assume it from the product name.
What to Put in the Line Requirement
A supplier cannot size a cage pallet loop from the sentence "we need some cages." The loop is defined by your data. Send the parts list with weights and the largest dimension, the batch quantity per station per shift, the usable height of the pick face at both ends, the forklift or pallet truck you intend to use and its fork spacing, the floor area available at the line including the approach aisle, the number of layers you want to stack and what sits above the bottom container, the empty return route and its vehicle, and the finish or wash requirement. With those inputs the container can be configured — face-by-face panel type, gate arrangement, base entry, castor specification and folded size for transport — and the load number can be fixed on a drawing that the line engineer signs off.
To take the next step, review the transfer scheme between stations for foldable cage pallets, or send your line requirement with the parts list and station layout so the loop can be quoted against your own numbers rather than a catalogue average.
Where This Configuration Fits
- Machining cells and CNC shops routing batches of finished parts to a downstream assembly bench.
- Linhas de submontagem automotiva onde peças fundidas e prensadas devem chegar ao dispositivo de fixação em quantidade e orientação conhecidas.
- Armazenamento intermediário de trabalho em processo entre processos, com rodízios opcionais onde o movimento é curto e o piso é plano.
- Fábricas que precisam do mesmo contêiner para trabalhar na linha, em empilhamento de bloco de armazém, e em um contêiner overseas na perna de retorno.
Perguntas Frequentes
Um único projeto de palete gaiola pode atender a todas as estações da linha?
Somente se o envelope da peça e a quantidade do lote forem genuinamente semelhantes. Uma única área de contato simplifica o planejamento da empilhadeira e do layout, mas a classificação de carga, o tipo de painel e a disposição do portão ainda devem ser válidos para a peça mais pesada de cada estação. Quando uma célula processa peças fundidas grandes e a próxima processa peças pequenas, duas configurações da mesma família geralmente são mais baratas do que forçar um contêiner superdimensionado em ambas.
Preciso de uma porta de meia-altura em todas as faces?
No. Access is required where picking happens, which in most layouts is one face toward the aisle or the operator position. Putting doors on every face adds cost and hardware without increasing throughput. The exception is a container that is rotated during the loop, in which case it is worth specifying two opposite faces with a door.
How do I confirm the stacking height before buying?
Request the approved drawing for your exact SKU and check three values together: the allowable load inside one container, the total allowable load resting on the bottom container, and the maximum stacking height allowed for the floor or rack condition at your site. Published recommendations for the family differ because the variants differ; the drawing is the only document that ties the answer to your container.
Precisa de uma Solução de Armazenamento Personalizada?
Fale diretamente com nossos engenheiros técnicos. Oferecemos projetos estruturais gratuitos, avaliações de catálogos de alta capacidade e orçamentos rápidos para B2B.
Solicite um Orçamento Agora →